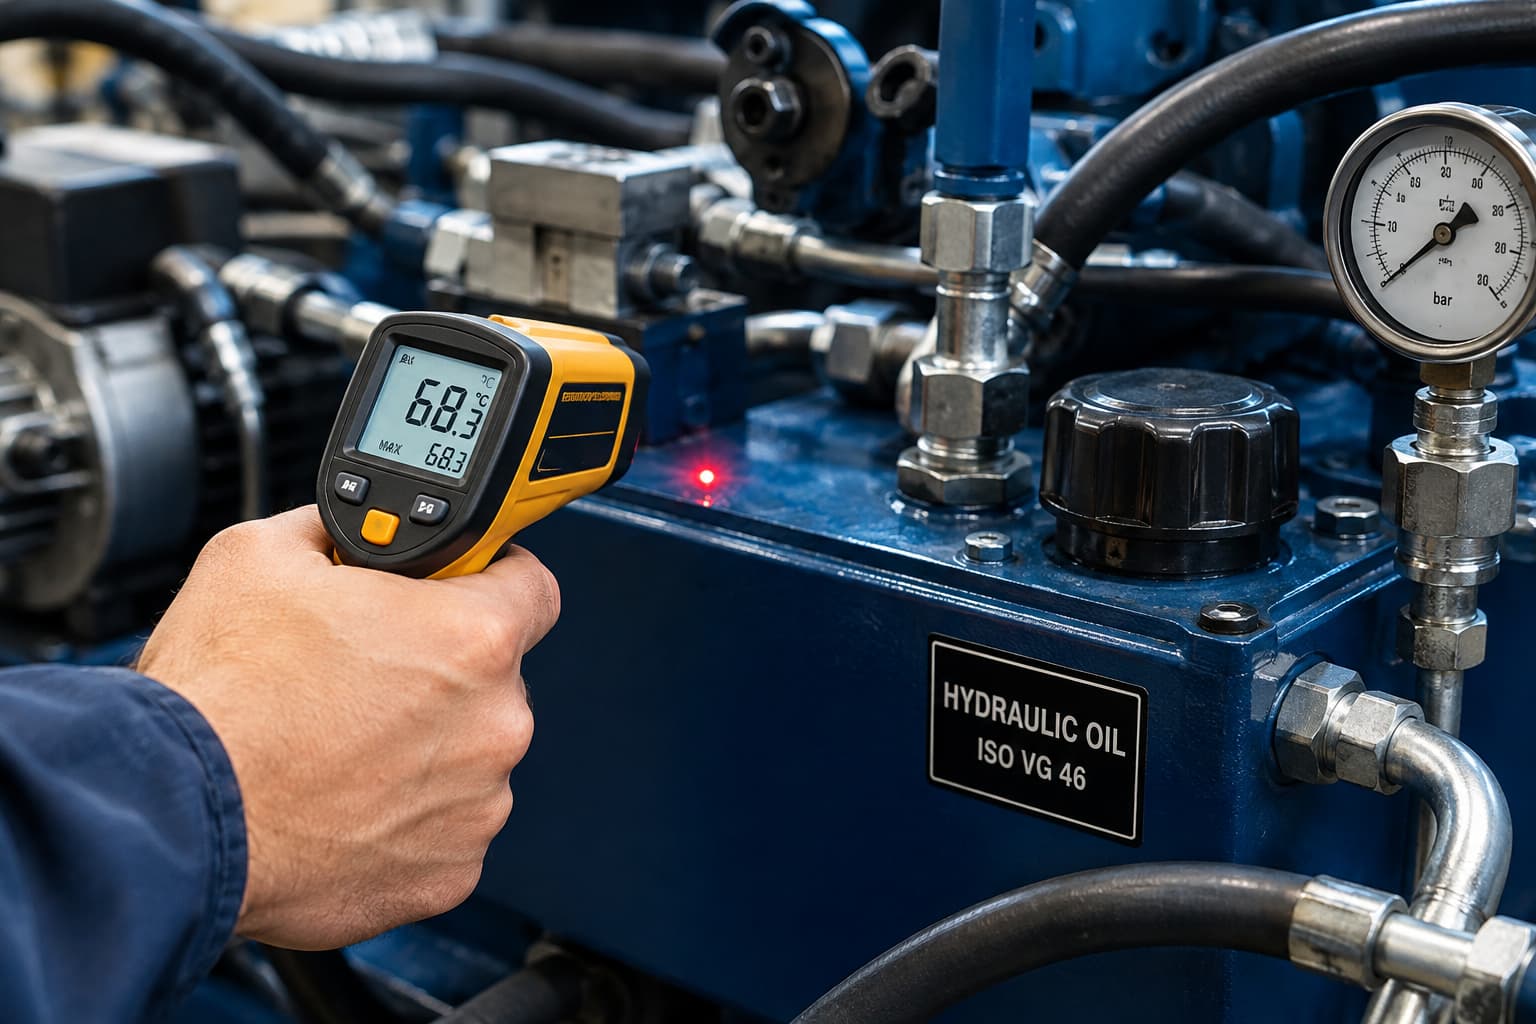
Miért melegszik túl a hidraulika rendszer? Okok, diagnosztika és megoldások
A hidraulika rendszer túlmelegedése könnyen félrevezető hibajelenség. Ha magas az olajhőmérséklet, ösztönösen a hűtőt kezdjük vizsgálni – pedig a túlmelegedés sok esetben nem önmagában hűtési hiba, hanem annak a jele, hogy a rendszer valahol túl sok hidraulikus energiát alakít át veszteségi hővé.
A megfelelő diagnosztika ezért nem azzal kezdődik, hogy nagyobb hűtőt szerelünk a gépre. Először azt kell megérteni, hol és miért keletkezik a hő, majd azt, hogy a rendszer meglévő hűtése képes-e ezt a hőmennyiséget leadni.
A hidraulikus veszteség végül szinte mindig hőként jelenik meg.
Ha nagy térfogatáram esik át jelentős nyomáskülönbségen úgy, hogy közben nem végez hasznos munkát, a rendszer jelentős teljesítményt alakíthat hővé. Ez történhet fojtáson, nyomáshatároló szelepen, belső szivárgáson vagy más veszteségi ponton.
Mi számít túl magas hidraulikaolaj-hőmérsékletnek?
Erre nincs minden rendszerre érvényes egyetlen hőmérsékleti határ. A megengedhető üzemi hőmérséklet függ többek között az alkalmazott hidraulikaolajtól, annak viszkozitási osztályától, a szivattyú és a szelepek konstrukciójától, a tömítések anyagától és a gép gyártói előírásaitól.
Sok ipari hidraulikus rendszer jellemzően 40–60 °C körüli olajhőmérséklet-tartományban üzemel kedvezően, de ezt nem szabad univerzális határértéknek tekinteni.
A valódi kérdés az, hogy az adott hőmérsékleten az alkalmazott olaj viszkozitása még megfelelő-e a rendszer komponenseihez, és a hőmérséklet nem gyorsítja-e már elfogadhatatlan mértékben az olaj, a tömítések és más alkatrészek öregedését.
Ne önmagában a hőmérő számából induljunk ki.
A gyártói előírás, az alkalmazott olaj viszkozitás–hőmérséklet viselkedése és a korábbi normál üzemi állapot együtt ad értelmezhető képet.
1. Fojtási veszteség – amikor a hidraulikus teljesítményből hő lesz
A hidraulikus rendszer egyik legfontosabb hőforrása lehet, amikor jelentős térfogatáram nagy nyomáskülönbségen halad át.
Ilyen veszteség keletkezhet például:
→ fojtószelepen, amikor a sebességet jelentős fojtással szabályozzuk
→ proporcionális szelepen, ha tartósan nagy nyomáskülönbséggel dolgozik
→ nyomáscsökkentő szelepen, ha nagy térfogatáramot kell alacsonyabb nyomásra szabályozni
→ csővezetékben vagy részlegesen elzárt keresztmetszeten, ha túl nagy az áramlási ellenállás
Diagnosztikai kérdés:
hol van egyszerre nagy térfogatáram és nagy nyomásesés? Ez gyakran közvetlenül megmutatja a hőtermelés egyik fő helyét.
2. A nyomáshatároló szelepen tartósan elfolyó olaj
Különösen jelentős hőtermelést okozhat, ha a szivattyú nagy térfogatáramot szállít magas nyomáson, miközben annak jelentős része a nyomáshatároló szelepen keresztül visszafolyik a tartályba.
Ez előfordulhat például akkor, ha:
→
a rendszer szükségtelenül hosszú ideig relief-en dolgozik
→
a szelep hibásan van beállítva vagy nem zár megfelelően
→
a gép ciklusa vagy vezérlése feleslegesen tart magas nyomást
→
állandó szállítású szivattyú mellett nincs megfelelő tehermentesítés
Egyszerű fizika
Ha magas nyomáson nagy mennyiségű olajat engedünk vissza a tartályba, abból komoly hőteljesítmény keletkezhet.
Ilyenkor egy nagyobb hűtő legfeljebb a következményt kezeli. A valódi feladat az energiaveszteség okának megszüntetése.
3. Belső résveszteség és kopott hidraulikus elemek
Szivattyúkban, hidromotorokban, szelepekben és más hidraulikus elemekben mindig van bizonyos mértékű belső veszteség. Kopás esetén ez a veszteség megnövekedhet.
A nagy nyomású oldalról alacsonyabb nyomású tér felé átszivárgó olaj energiája ilyenkor nem végez hasznos munkát, hanem veszteségként jelenik meg, amely végül hővé alakul.
Kopott szivattyúnál például együtt jelentkezhet:
→
csökkenő tényleges térfogatáram
→
növekvő belső veszteség
→
lassuló gépmozgás
→
melegedő szivattyúház vagy hidraulikaolaj
Az adott konstrukciótól függően térfogatáram-, hatásfok- vagy résolajméréssel lehet objektívebb képet kapni az egység állapotáról.
4. Hűtőrendszer vagy hőcserélő hibája
Természetesen maga a hűtőrendszer is lehet hibás. A diagnosztika során azonban külön kell választani azt az esetet, amikor a rendszer normális mennyiségű hőt termel, de nem tudja leadni attól az esettől, amikor eleve rendellenesen nagy a hőtermelés.
Tipikus hűtési problémák:
→ elszennyeződött levegő–olaj hűtő: por, olajköd vagy más lerakódás csökkenti a hőleadást
→ belső szennyeződés: a hőcserélő olaj- vagy vízoldali átadása romlik
→ hibás ventilátor: nem indul el, rossz irányba forog vagy nem ad megfelelő légszállítást
→ hibás termosztatikus vagy bypass vezérlés: az olaj nem megfelelően jut a hűtőhöz
→ elégtelen hűtőkapacitás: megváltozott üzem vagy megnövelt gépteljesítmény után
A nagyobb hűtő nem javít meg egy rossz hidraulikus rendszert.
Ha a rendszer rendellenesen sok hőt termel, először ennek okát kell feltárni.
5. Nem megfelelő olajviszkozitás
A hidraulikaolaj viszkozitása erősen függ a hőmérséklettől. A rendszer szempontjából ezért nem egyszerűen az számít, hogy „sűrűbb” vagy „hígabb” olaj került bele, hanem hogy az olaj üzemi hőmérsékleten milyen viszkozitással rendelkezik.
Ha a viszkozitás túl alacsony:
→
növekedhetnek a belső résveszteségek
→
romolhat a kenőfilm
→
csökkenhet egyes komponensek volumetrikus hatásfoka
Ha viszont az olaj túl nagy viszkozitású az adott üzemi állapotban, nőhetnek az áramlási veszteségek, romolhat a szivattyú szívóoldali ellátása, és hidegindításkor jelentős problémák jelentkezhetnek.
Ha a túlmelegedés közvetlenül olajcsere után kezdődött, az alkalmazott olaj pontos specifikációját mindenképpen ellenőrizni kell.
6. A szivattyú szabályozása vagy tehermentesítése nem megfelelő
Változtatható szállítású szivattyúknál külön vizsgálandó a szabályozás működése. Egy hibás pressure compensator, load-sensing kör vagy más szabályozóelem miatt a szivattyú szükségtelenül nagy szállítással vagy kedvezőtlen nyomásszinten működhet.
Állandó szállítású szivattyúnál pedig a megfelelő tehermentesítés hiánya okozhat jelentős veszteséget olyan üzemállapotokban, amikor a gép ténylegesen nem igényel hidraulikus teljesítményt.
Ezek a problémák kívülről könnyen egyszerű „hűtési hibának” tűnhetnek, miközben a hűtő valójában egy hibás energiamérleget próbál kompenzálni.
7. A tartály és a rendszer hőleadása
A hidraulikatartály részt vesz a rendszer hőleadásában, de szerepét nem érdemes túlértékelni. Modern, nagy teljesítménysűrűségű gépeknél gyakran viszonylag kompakt tartály mellett külön hűtőrendszer biztosítja a szükséges hőelvezetést.
Probléma akkor jelentkezhet, ha a rendszer eredeti kialakításához képest jelentősen megváltozik:
→
a szivattyú teljesítménye
→
a gép ciklusideje
→
az átlagos terhelés
→
a környezeti hőmérséklet
Ilyenkor az eredeti hőleadó kapacitás már nem biztos, hogy elegendő az új üzemi állapothoz.
8. Szennyeződés és részlegesen eltömődött áramlási út
A szennyeződés közvetve is hozzájárulhat a rendszer melegedéséhez. Egy eltömődő szűrő, részlegesen záródó szelep vagy beszűkült áramlási keresztmetszet növelheti a nyomásveszteséget.
A szívóoldali túl nagy ellenállás különösen veszélyes, mert a szivattyú olajellátását rontja, kavitációhoz vezethet és gyorsíthatja a szivattyú károsodását.
Ezért túlmelegedésnél nem csak az olaj hőmérsékletét, hanem a szűrők állapotát és az egyes rendszerszakaszokon kialakuló nyomáseséseket is érdemes vizsgálni.
Hol keletkezik a hő? – a hőmérséklet eloszlása sokat elárul
Nem csak az összesített tartályhőmérséklet érdekes. A rendszer különböző pontjain végzett összehasonlító hőmérséklet-mérés segíthet behatárolni a hőforrást.
Tapasztalat
Lehetséges vizsgálati irány
A szivattyúháznál jelentős a melegedés
Szivattyú belső vesztesége, szívóoldal, kavitáció, szabályozás
Egy szelep vagy szelepblokk feltűnően melegebb
Nagy nyomásesés, fojtás, belső áteresztés
A hűtő előtt és után alig van hőmérséklet-különbség
Rendszer által termelt veszteségi teljesítmény vizsgálata
A gyakorlatban: ne a hőmérőt javítsuk, hanem a hőforrást keressük
Egy ipari gépnél a túlmelegedés gyakran nem önálló hibaként jelentkezik. Előfordulhat, hogy egy kopó szivattyú, egy nem megfelelően működő nyomásszabályozás vagy egy tartósan nagy nyomáseséssel működő szelep még nem állítja le a gépet – csak folyamatosan növeli a veszteséget.
A kezelő ebből kezdetben csak annyit érzékel, hogy a gép egyre melegebb, később azonban megjelenhet lassulás, erővesztés vagy egyre instabilabb működés is.
A hűtés erősítése diagnózis nélkül elfedheti a problémát.
Lehet, hogy az olajhőmérséklet csökken, miközben a rendszer továbbra is feleslegesen pazarolja a hidraulikus teljesítményt.
Milyen mérések segíthetnek megtalálni a túlmelegedés okát?
A pontos mérési módszer mindig a rendszer kialakításától függ, de túlmelegedés esetén több adat együttes vizsgálata adhat használható képet.
→ hőmérséklet: tartály, szivattyú, szelepek, visszafolyó ág, hűtő előtti és utáni pontok
→ nyomás: különösen olyan pontokon, ahol nagy nyomásesés feltételezhető
→ térfogatáram: tényleges szivattyúszállítás és a különböző ágak vizsgálatához
→ résolaj: megfelelő konstrukciójú szivattyúk és hidromotorok állapotvizsgálatánál
→ olajállapot: viszkozitás, szennyezettség és szükség esetén további laborparaméterek
Mikor érdemes helyszíni hidraulika szervizt bevonni?
Ha a hidraulika rendszer üzemi hőmérséklete a korábbi állapothoz képest jelentősen emelkedett, a gép melegedéssel együtt lassul vagy erőtlenebbé válik, illetve a hűtőrendszer láthatóan működik, de a túlmelegedés továbbra is fennáll, érdemes műszeres diagnosztikával megkeresni a veszteség helyét.
csapata helyszíni nyomás-, térfogatáram-, hőmérséklet- és szükség esetén egyéb diagnosztikai mérésekkel vizsgálja az ipari hidraulikus rendszerek hibáit.
Ha a hűtés ellenőrzése után is magas az olajhőmérséklet, vagy a melegedéssel együtt romlik a gép teljesítménye, helyszíni műszeres diagnosztikával segítünk megtalálni a hőtermelés valódi okát.
A gyorsabb előzetes felméréshez küldje el a gép típusát, a tapasztalt olajhőmérsékletet, a hiba jelentkezésének körülményeit, valamint lehetőség szerint fotót, videót és hidraulikus kapcsolási rajzot.
Az egyik leggyakoribb és egyben legfélrevezetőbb hidraulika hibajelenség, amikor a rendszer terhelés alatt sem képes felépíteni a szükséges nyomást. A gép nem mozdul, erőtlenül működik, vagy egy adott funkció nem képes elvégezni a feladatát.
A tünet önmagában nem mondja meg, hogy a szivattyú, egy szelep, a vezérlés vagy valamelyik munkavégző elem hibás-e. A nyomáshiánynak több, egymástól teljesen eltérő oka lehet, ezért a helytelen sorrendben végzett hibakeresés könnyen felesleges alkatrészcseréhez vezet.
A szivattyú nem „nyomást gyárt” – térfogatáramot biztosít.
A nyomás akkor alakul ki, amikor az olaj áramlásával szemben terhelés vagy ellenállás jelentkezik. Ezért a „nincs nyomás” hibát mindig a teljes rendszer működésében kell értelmezni.
Mit jelent valójában az, hogy „nem épít nyomást”?
Először azt kell tisztázni, hogy a rendszernek az adott üzemállapotban valóban kell-e magasabb nyomást felépítenie. Egyes rendszerek üresjáratban szándékosan alacsony nyomáson működnek, és csak funkcióparancs vagy terhelés hatására emelkedik meg a nyomás.
A diagnosztikai szempontból valódi probléma az, amikor a rendszer terhelés vagy működtetési parancs ellenére sem éri el az adott funkcióhoz szükséges nyomásszintet.
A hibakeresés első kérdése:
az egész rendszer nem képes nyomást építeni, vagy csak egyetlen funkció érintett?
Az egész rendszer vagy csak egy funkció nem épít nyomást?
Hibajelenség
Első vizsgálati irány
Egyik funkció sem képes megfelelő nyomást elérni
Hajtás, olajellátás, szívóoldal, szivattyú, központi nyomáshatárolás, szivattyúszabályozás
Csak egyetlen funkció vagy munkahenger érintett
Adott szelepág, vezérlőjel, nyomásszabályozás, munkahenger vagy hidromotor, helyi belső veszteség
Ez a különbségtétel sokszor már az első néhány percben jelentősen leszűkíti a lehetséges hibák körét.
1. Ellenőrizzük, hogy valóban nincs-e megfelelő nyomás
Mielőtt bármilyen alkatrészt hibásnak minősítenénk, meg kell bizonyosodni arról, hogy a mért nyomás valóban helyes.
→ Manométer: működik-e megfelelően, megfelelő tartományú-e, és valóban a releváns ponton mérünk-e?
→ Nyomástávadó: megfelelő jelet ad-e, vagy csak a kijelzett PLC-érték hibás?
→ Mérési pont: nincs-e eldugulva vagy leválasztva a vizsgált nyomáskörtől?
Egy drága szivattyú cseréje előtt legyen biztos, hogy a „nincs nyomás” nem egyszerűen hibás mérési információ.
2. Olajszint és szivattyúhajtás ellenőrzése
A következő lépés néhány gyorsan ellenőrizhető alapfeltétel kizárása.
→ Olajszint: alacsony olajszint esetén a szivattyú olajellátása bizonytalanná válhat, különösen bizonyos géphelyzetekben vagy nagyobb térfogatigény mellett.
→ Villanymotor vagy hajtómotor: megfelelő fordulatszámon működik-e?
→ Tengelykapcsoló és mechanikai hajtás: valóban átadja-e a nyomatékot a szivattyúnak?
Ritkábban előfordulhat, hogy a motor látszólag megfelelően jár, miközben a tengelykapcsoló sérülése vagy megcsúszása miatt a szivattyú nem kap megfelelő hajtást.
3. Szívóoldali probléma és elégtelen olajellátás
A tartály és a szivattyú közötti szívóoldal gyakori hibaforrás. Ha a szivattyú nem kap megfelelő mennyiségű olajat, csökkenhet a tényleges szállítása, levegősödés vagy kavitáció alakulhat ki, és terhelés alatt a rendszer nem lesz képes az elvárt teljesítmény biztosítására.
Vizsgálandó pontok:
→szívóvezeték mérete és állapota
→csatlakozások tömítettsége
→szívókosár vagy szívószűrő eltömődése
→tartály levegőztetése
→olaj viszkozitása és hőmérséklete
Fontos különbség:
az eltömődött szívóoldal kavitációt okozhat, míg egy tömítetlen csatlakozáson külső levegő juthat a rendszerbe. A tünetek hasonlóak lehetnek, de a kiváltó ok nem azonos.
4. Nyomáshatároló szelep vagy más bypass útvonal hibája
Ha a rendszer nem képes elérni a szükséges nyomást, gyakori vizsgálati pont a nyomáshatároló szelep. Ha a szelep túl alacsony értékre van beállítva, szennyeződés miatt részben nyitva marad, vagy belső kopás miatt nem zár megfelelően, a szivattyú által szállított olaj egy része folyamatosan visszaáramolhat a tartály felé.
Nem csak klasszikus nyomáshatároló szelep okozhat azonban ilyen problémát. Egyes rendszerekben más tehermentesítő, bypass vagy nyomásszabályozó funkciók is elvezethetik a térfogatáramot.
Ellenőrizni kell többek között:
→beállítási értéket
→szennyeződést vagy megszorulást
→belső tömítettséget
→a rendszerben lévő más tehermentesítő útvonalakat
5. Szivattyúhiba vagy szivattyúszabályozási probléma
Ha az alapfeltételek és a szívóoldal rendben vannak, a szivattyú állapota is vizsgálandó. Egy kopott szivattyúban növekedhet a belső résveszteség, így csökken a ténylegesen rendelkezésre álló térfogatáram.
Terhelés és magasabb üzemi nyomás mellett ez a belső veszteség tovább nőhet, ezért a szivattyú már nem feltétlenül képes az adott rendszer által megkövetelt nyomás–térfogatáram munkapont biztosítására.
Változtatható szállítású szivattyúknál
Nem biztos, hogy maga a forgócsoport hibás.
Szabályzóhiba, pressure compensator probléma, hiányzó load-sensing jel vagy hibás vezérlőnyomás is okozhatja, hogy a szivattyú nem áll ki a szükséges működési pontra.
6. Szelepblokk és vezérlés hibája
Ha csak egyetlen funkció érintett, vagy a központi nyomás megfelelőnek tűnik, az adott szelepág vizsgálata különösen fontos.
Egy részlegesen nyitva maradó útváltó szelep, belsőleg áteresztő szelep, hibásan működő proporcionális szelep vagy hiányzó vezérlőjel megakadályozhatja, hogy az adott munkavégző elemnél a szükséges nyomás kialakuljon.
Vizsgálni kell:
→a szelep mechanikai működését
→vezérlőjelet és tápfeszültséget
→tekercset és csatlakozásokat
→belső áteresztést
7. Munkahenger vagy hidromotor belső vesztesége
Ha a probléma csak egy meghatározott funkciónál jelentkezik, a munkavégző elemet is vizsgálni kell.
Egy munkahenger dugattyútömítésének belső áteresztése miatt az adott mozgás nem feltétlenül képes a szükséges erő kifejtésére vagy a terhelés megtartására. Hasonló veszteség hidromotornál is előfordulhat.
Fontos:
a munkahenger erőtlensége vagy elmozdulása önmagában nem bizonyít hengerhibát. Ugyanazt a tünetet az adott szelepág vagy más belső veszteségi pont is okozhatja.
A hibát célzott méréssel és az adott hidraulikus ág többi lehetséges veszteségi pontjának kizárásával kell igazolni.
8. Nyomásmérés: hogyan lokalizálható a nyomásveszteség?
A nyomásmérés akkor ad valódi diagnosztikai értéket, ha nem egyetlen ponton és nem csak üresjáratban történik.
A kapcsolási rajz alapján célszerű összehasonlítani a nyomást több, egymást követő rendszerszakaszon. Így meghatározható, hol tűnik el vagy csökken le a rendelkezésre álló nyomás.
Tipikus mérési pontok
→szivattyú kimenete
→szelepblokk előtti és utáni pont
→munkahenger vagy hidromotor csatlakozásai
→vezérlő- vagy pilot kör
A mérésnél nem csak a maximális nyomásérték fontos, hanem az is, hogyan épül fel a nyomás, hogyan viselkedik terhelés alatt, és milyen gyorsan esik vissza.
Gyors diagnosztikai áttekintő
Hibajelenség
Első vizsgálati irány
Egyik funkció sem épít nyomást
Hajtás, szívóoldal, szivattyú, központi relief, szivattyúszabályozás
Csak egy funkció gyenge
Adott szelepág, vezérlés, munkahenger/hidromotor, helyi nyomásszabályozás
Terhelés nélkül működik, terhelve nem
Szivattyú, relief, belső veszteség, szivattyúszabályozás
Hidegen megfelelő, melegen csökken a nyomás
Belső veszteségek, viszkozitás, szivattyú, szelep, munkavégző elem
Szivattyú zajos, nyomás instabil
Olajszint, szívóoldal, levegőbeszívás, kavitáció
A kijelző szerint nincs nyomás, de a gép részben működik
Manométer, nyomástávadó, PLC-jel, mérési pont ellenőrzése
Mikor érdemes helyszíni hidraulika szervizt hívni?
Ha a nyomáshiány oka nem egyértelmű, vagy a rendszer korábbi alkatrészcserék után is ugyanazzal a hibával áll le, érdemes a további próbacserék helyett műszeres diagnosztikával behatárolni a valódi veszteségi pontot.
csapata helyszíni nyomás-, térfogatáram- és szükség esetén egyéb diagnosztikai mérésekkel vizsgálja az ipari hidraulikus rendszerek hibáit.
Ha a vizsgálat alapján valamely részegység műhelyes javítása vagy nagyobb felújítás szükséges, a munkát saját műhely- és mérnöki háttérrel tudjuk folytatni.
Ha a gép terhelés alatt nem képes elérni a szükséges nyomást, erőtlen, leáll vagy a probléma visszatérően jelentkezik, helyszíni műszeres diagnosztikával segítünk behatárolni a valódi okot.
A gyorsabb előzetes felméréshez küldje el a gép típusát, a hibajelenség leírását, valamint lehetőség szerint fotót, videót és hidraulikus kapcsolási rajzot.
Egy ipari hidraulikus rendszer hibája ritkán azonosítható pusztán a látható tünet alapján. Egy lassú munkahenger, egy túlmelegedő rendszer, az ingadozó nyomás vagy egy zajos szivattyú mögött több különböző meghibásodás is állhat.
A szakszerű hidraulika hibakeresés ezért nem találgatással és próbaszerű alkatrészcserével kezdődik, hanem a rendszer működésének megértésével, a hiba behatárolásával és célzott mérésekkel.
Ebben az útmutatóban bemutatjuk az ipari hidraulikus rendszerek diagnosztikájának alapvető logikáját: hogyan érdemes elindulni egy hibajelenségből, milyen pontokat kell ellenőrizni, és hogyan különíthető el például egy szivattyúhiba, szelephiba, munkahengerhiba vagy vezérlési probléma.
munkái során is: nem egy feltételezett alkatrészhibából indulunk ki, hanem azt keressük meg, hogy a rendszer működése hol és miért tér el az elvárttól.
A hibakeresés alapelve
A hibás alkatrész a diagnosztika eredménye, nem a kiindulópontja.
Először azt kell meghatározni, hogy a rendszernek az adott üzemállapotban mit kellene csinálnia. Ezután mérésekkel és logikus kizárással keressük meg azt a pontot, ahol a tényleges működés ettől eltér.
A hibakeresést mindig a tünet pontos meghatározásával kezdjük
Mielőtt bármilyen alkatrészt kiszerelnénk vagy cserélnénk, pontosan meg kell határozni, hogyan jelentkezik a probléma.
→
egy munkahenger nem tartja megfelelően a pozícióját
→
a hiba csak terhelés alatt jelentkezik
→
a gép hidegen megfelelően működik, felmelegedve azonban romlik a teljesítménye
Egy tünet nem egyenlő egy hibával.
Egyetlen meghibásodás több különböző tünetet is okozhat, és ugyanaz a tünet több különböző hibából is származhat.
Először határoljuk le: az egész rendszer hibás, vagy csak egy funkció?
A hibakeresés egyik legfontosabb első döntése annak meghatározása, hogy a probléma az egész hidraulikus rendszert vagy csak egy meghatározott funkciót érint.
Hibajelenség
Első vizsgálati irány
Minden funkció lassú vagy erőtlen
Szivattyú, hajtás, központi nyomásszabályozás, szívóoldal, térfogatáram, olajállapot
Csak egy funkció hibás
Az adott szelepág, vezérlés, fojtás, munkahenger vagy hidromotor
Már ezzel az egyszerű szétválasztással jelentősen szűkíthető a lehetséges hibák köre.
Milyen információkat érdemes összegyűjteni a hibakeresés előtt?
A hibajelenség körülményei sokszor legalább olyan fontosak, mint maga a tünet.
→
hirtelen vagy fokozatosan alakult-e ki a probléma
→
folyamatosan vagy időszakosan jelentkezik-e
→
hideg vagy üzemi hőmérsékletű gépnél jelentkezik-e
→
terhelés nélkül és terhelés alatt is fennáll-e
→
minden gépfunkció vagy csak egyetlen mozgás érintett-e
→
történt-e előtte javítás, olajcsere, szűrőcsere vagy alkatrészcsere
→
változtattak-e bármilyen beállításon
→
rendelkezésre áll-e kapcsolási rajz, korábbi mérési adat vagy szervizdokumentáció
„Hidegen jó, húsz perc után lelassul” sokkal értékesebb információ, mint az, hogy „rossz a hidraulika”.
A hidraulikus kapcsolási rajz a hibakeresés egyik legfontosabb eszköze
Komplexebb ipari rendszereknél a kapcsolási rajz nélkül végzett hibakeresés könnyen találgatássá válhat. A rajz segítségével megérthető, hogyan kellene az olajnak az adott üzemállapotban áramolnia, mely elemek vesznek részt az adott mozgásban, és hol érdemes mérést végezni.
A kapcsolási rajzból többek között megállapítható:
→
melyik szivattyú látja el az adott funkciót
→
milyen szelepeken keresztül történik a vezérlés
→
hol vannak a nyomásszabályozó, fojtó és terheléstartó elemek
→
hol vannak kialakított mérési pontok
→
milyen nyomás- és térfogatáram-értékek várhatók
→
milyen elektromos vagy proporcionális vezérlés tartozik az adott funkcióhoz
A mérés csak akkor értékes, ha tudjuk, milyen értéket kellene mérnünk.
1. Hidraulikaolaj szintjének és állapotának ellenőrzése
Az egyik legegyszerűbb, mégis alapvető vizsgálat a megfelelő olajszint ellenőrzése. Alacsony olajszint mellett a szivattyú bizonyos üzemi helyzetekben levegőt szívhat, amely rendellenes zajt, habzást és működési bizonytalanságot okozhat.
Az olajnál érdemes ellenőrizni:
→
olajszint
→
szín és látható elszennyeződés
→
habzás vagy levegősödés
→
víz jelenlétére utaló elváltozás
→
rendellenes vagy erősen égett szag
→
alkalmazott olaj típusa és viszkozitása
→
szükség esetén ISO 4406 szerinti szennyezettségi osztály
A nem megfelelő viszkozitás, az erősen elszennyeződött olaj vagy a magas üzemi hőmérséklet egyaránt hatással lehet a rendszer veszteségeire, a kenésre és a hidraulikus elemek működésére.
A tartály és a szivattyú közötti szívóoldal különösen érzékeny a tömítetlenségre és a túlzott áramlási ellenállásra.
→
szívóvezeték állapota
→
csatlakozások tömítettsége
→
szívószűrő vagy szívókosár állapota, ha van ilyen beépítve
→
tartály levegőztetése
→
szívóvezeték méretezése és kialakítása
A szívóoldali nyomásviszonyok romlása kavitáció kialakulásához vezethet. A szivattyú ilyenkor gyakran jellegzetesen zajossá válik, miközben működése és élettartama is kedvezőtlenül változhat.
A kavitáció és a külső levegőbeszívás nem ugyanaz.
A tünetek hasonlóak lehetnek, de a kiváltó ok és a szükséges javítás eltérhet.
A szivattyú a hidraulikus rendszer térfogatáramának forrása, ezért gyakran kerül elsőként gyanúba. Nem minden nyomás- vagy teljesítményprobléma jelent azonban automatikusan szivattyúhibát.
A szivattyú vizsgálatánál ellenőrizhető:
Vizsgálat
Mit jelezhet?
Zaj és rezgés
Kavitáció, levegősödés vagy mechanikai probléma
Hőmérséklet
Megnövekedett belső veszteség vagy rendellenes üzem
Térfogatáram
A tényleges szállítás és volumetrikus állapot
Résolaj
Megfelelő konstrukciónál a belső veszteség egyik fontos állapotjelzője
Egy kopott szivattyú belső vesztesége megnőhet. Ennek következtében csökkenhet a ténylegesen rendelkezésre álló térfogatáram, különösen üzemi hőmérsékleten és terhelés mellett.
4. Nyomáshatároló és nyomásszabályozó szelepek vizsgálata
Ha a rendszer nem képes elérni a szükséges nyomást, nem csak a szivattyút kell vizsgálni. Egy rosszul beállított, szennyeződés miatt részben nyitva maradó vagy kopott nyomáshatároló szelep is folyamatos veszteséget okozhat.
→
beállítási érték
→
szelep működése
→
szennyeződés vagy megszorulás
→
belső tömítettség
A nyomásszabályozó szelepek hibái időszakosan is jelentkezhetnek, ezért egyetlen statikus mérés nem minden esetben elegendő.
5. Útváltó, proporcionális és egyéb vezérlőszelepek ellenőrzése
Egy hibásan működő vezérlőszelep hasonló tüneteket produkálhat, mint egy szivattyú- vagy munkahengerhiba. Elektromosan vezérelt szelepeknél ezért a hidraulikus állapot mellett a vezérlőjelet is vizsgálni kell.
→
megérkezik-e a megfelelő vezérlőjel
→
megfelelő-e a tápfeszültség
→
működik-e a tekercs és a működtetés
→
a szelep a vezérlőjelnek megfelelően mozdul-e el
Proporcionális és szervoszelepeknél a vezérlőjel, a visszacsatolás és a hidraulikus működés együttes vizsgálata válhat szükségessé.
A nyomásmérés a hidraulika diagnosztika egyik legalapvetőbb eszköze, de egyetlen nyomásérték önmagában ritkán ad teljes választ.
Amit nyomásmérésnél érdemes vizsgálni
→
nyomás felépülése
→
terhelés alatti nyomás
→
nyomástartás
→
rendszerszakaszok közötti nyomáskülönbség
→
dinamikus nyomásingadozás
A mérési pontot mindig a kapcsolási rajz és a vizsgált hibajelenség alapján kell kiválasztani. A szivattyú közvetlen kimenetén mért nyomás önmagában még nem mondja meg, hogyan viselkedik a teljes rendszer az adott terhelési állapotban.
7. Térfogatáram-mérés – ha van nyomás, de nincs megfelelő sebesség
Fontos különbség
A megfelelő nyomás nem jelenti automatikusan azt, hogy megfelelő a térfogatáram is.
A munkahenger vagy hidromotor sebességét alapvetően az adott rendszerágban rendelkezésre álló térfogatáram határozza meg.
Ha a rendszer megfelelő nyomásértéket képes elérni, de a gép mégis lassan mozog, meg kell vizsgálni, hogy ténylegesen rendelkezésre áll-e a szükséges olajmennyiség időegység alatt.
Az elégtelen térfogatáram oka többek között lehet:
8. Résolaj-mérés szivattyúk és hidromotorok állapotvizsgálatánál
Bizonyos hidraulikus szivattyú- és hidromotor-konstrukcióknál a háztérbe jutó olaj külön résolaj- vagy házelvezető vezetéken kerül vissza a tartályba. Ennek térfogatárama fontos információt adhat az egység belső veszteségeiről.
A kopás növekedésével a belső veszteség jellemzően emelkedhet, ami a volumetrikus hatásfok romlását okozhatja. A mért adat azonban csak az üzemi nyomás, fordulatszám, olajhőmérséklet és az adott konstrukció ismeretében értelmezhető megfelelően.
A résolaj-mérés nem egyenlő a „javítsuk vagy cseréljük?” döntéssel.
Objektív állapotdiagnosztikai adatot ad, amelyet a gyártói határértékekkel, az üzemi körülményekkel és a javítás gazdaságosságával együtt kell értékelni.
Ha egy munkahenger terhelés alatt nem tartja megfelelően a pozícióját vagy fokozatosan elmozdul, felmerülhet a munkahenger belső áteresztésének lehetősége.
A dugattyúrúd elmozdulása önmagában nem bizonyít munkahengerhibát.
Hasonló jelenséget okozhat:
→
vezérlőszelep belső áteresztése
→
terheléstartó vagy counterbalance szelep hibája
→
az adott ág egyéb belső vesztesége
→
bizonyos esetekben mechanikai vagy terhelési hatás
A munkahenger hibáját ezért úgy kell vizsgálni, hogy közben az adott hidraulikus ág többi lehetséges veszteségi pontját is kizárjuk.
Mechanikai, hidraulikai vagy elektromos hiba?
Az ipari gépek hibakeresésénél fontos, hogy ne tekintsünk automatikusan minden rendellenes mozgást hidraulikai hibának.
Ugyanazt a tünetet okozhatja például
→
mechanikai megszorulás vagy túlzott súrlódás
→
csapágy- vagy vezetékhiba
→
hibás végálláskapcsoló vagy érzékelő
→
PLC- vagy vezérlési probléma
→
hibás szeleptekercs, kábel vagy csatlakozás
A jó diagnosztika egyik ismérve éppen az, hogy képes elkülöníteni egymástól a mechanikai, elektromos és hidraulikus problémákat.
Hidegen jól működik, melegen gyenge – mire utalhat?
Különösen értékes hibajelenség, amikor a gép hidegindítás után megfelelően működik, üzemi hőmérsékletre melegedve azonban lassul, gyengül vagy instabillá válik.
A hőmérséklet emelkedésével csökken az olaj viszkozitása, ezért egy kopott szivattyúban, hidromotorban, szelepben vagy munkahengerben a belső veszteség jobban érvényesülhet.
Vizsgálni kell többek között:
→
üzemi olajhőmérsékletet
→
megfelelő olajviszkozitást
→
a rendszer hűtését
→
nyomás és térfogatáram változását hideg és meleg állapot között
Belső és fojtási veszteségek, hűtés, nyomásszabályozás, olaj
A három alapvető diagnosztikai mérés
Összetettebb hibánál egyetlen mérési módszer ritkán ad teljes képet. A nyomás-, térfogatáram- és megfelelő konstrukciónál a résolaj-mérés egymást kiegészítő információt ad.
Mérés
Fő kérdés
Részletes útmutató
Nyomásmérés
Hogyan viselkedik a rendszer az adott terhelési állapotban?
Az ipari hidraulikus rendszerek diagnosztikája veszélyes lehet.
A nagy nyomású hidraulikaolaj, a tárolt hidraulikus energia és a gép váratlan mozgása súlyos sérülést okozhat.
A hibakeresés előtt figyelembe kell venni:
→
a gép biztonságos leállítását és energiamentesítését
→
a hidraulikus akkumulátorokban tárolt energiát
→
a gravitáció vagy külső terhelés által mozgatott géprészeket
→
a nyomás alatt lévő vezetékeket
→
a megfelelő nyomástartományú mérőeszközök használatát
Nagynyomású szivárgást kézzel keresni tilos.
A kis keresztmetszetű olajsugár alig látható lehet, mégis súlyos befecskendezéses sérülést okozhat.
Mikor érdemes helyszíni hidraulika szervizt bevonni?
A fenti szempontok segítséget adnak a hiba jellegének megértéséhez, de egy komplex ipari hidraulikus rendszer diagnosztikája sok esetben kapcsolási rajzot, megfelelő mérőeszközöket és gyakorlati tapasztalatot igényel.
Különösen indokolt szakember bevonása, ha:
→
a gép termeléskritikus és az állásidő jelentős veszteséget okoz
→
a hiba oka nem egyértelmű
→
több lehetséges meghibásodás ugyanazt a tünetet okozhatja
→
nyomás-, térfogatáram- vagy résolaj-mérés szükséges
→
proporcionális vagy összetett vezérlésű rendszer hibásodott meg
→
a probléma korábbi alkatrészcserék után is visszatér
Ha a vizsgálat alapján valamely részegység műhelyes javítása vagy a rendszer nagyobb felújítása szükséges, a munkát saját műhely- és mérnöki háttérrel tudjuk folytatni.
Ha a gép nem épít megfelelő nyomást, túlmelegszik, lassú, erőtlen, rángat, szivárog vagy rendellenes zajt produkál, helyszíni hibafeltárással és műszeres diagnosztikával segítünk megtalálni a probléma valódi okát.
A gyorsabb előzetes felméréshez küldje el a gép típusát, a hibajelenség rövid leírását, valamint lehetőség szerint fotót, videót és hidraulikus kapcsolási rajzot.
Hidraulika rendszer karbantartás éves leállás alatt – mit érdemes elvégezni?
Az éves leállás sok üzemben az egyetlen olyan időszak, amikor a hidraulika rendszeren komolyabb beavatkozást lehet végezni anélkül, hogy közben állna a termelés.
Az éves leállás nem takarítási nap, hanem kockázatcsökkentés.
A cél nem az, hogy néhány szűrőbetét ki legyen cserélve, hanem az, hogy a rendszer a következő termelési ciklust tiszta olajjal, ellenőrzött szivattyúkkal, tiszta tartállyal és dokumentált indulási állapottal kezdje meg.
A váratlan hidraulika hiba általában nem akkor kezdődik, amikor a gép megáll. A probléma sokszor már hetekkel vagy hónapokkal korábban látható lenne: romló olajállapot, növekvő szennyezettség, víz az olajban, emelkedő hőmérséklet, lassuló mozgások, zajosabb szivattyú vagy egyre gyakrabban eltömődő szűrőbetét formájában.
Az éves leállás akkor hoz valódi eredményt, ha nem csak javítunk, hanem mérünk, tisztítunk, ellenőrzünk és megelőzünk.
Lényeg Aki a leállás első napján kezd gondolkodni az olajállapoton, az már elkésett.
Az olajvizsgálatot és a karbantartási döntéseket még a leállás előtt elő kell készíteni.
1. Olajállapot-ellenőrzés már a leállás előtt
Az egyik leggyakoribb hiba, hogy az üzem a leállás első napján kezd el foglalkozni az olajjal. Ez késő.
Az olajállapot ellenőrzését ideális esetben már a tervezett leállás előtt 2–4 héttel el kell végezni. Így még van idő dönteni arról, hogy elegendő-e a szűrés, szükséges-e olajcsere, kell-e tartálytisztítás, van-e vízprobléma, oxidáció, fokozott kopás vagy más rejtett hiba a rendszerben.
Egy jól elvégzett hidraulikaolaj-vizsgálat több kérdésre is választ adhat:
→ Olajtisztaság: mennyire szennyezett az olaj, és milyen az ISO 4406 szerinti tisztasági osztály.
→ Víztartalom: van-e víz az olajban, and indokolt-e víztelenítés.
→ Viszkozitás: megfelelő-e még az olaj viszkozitása az adott rendszerhez.
→ Oxidáció: látható-e olajöregedés, savasodás vagy lakkszerű lerakódásra utaló jel.
→ Kopásfémek: megjelentek-e olyan fémes szennyezők, amelyek belső kopásra utalnak.
→ Beavatkozási irány: elég-e célzott szűrés, vagy már olajcserére és tartálytisztításra van szükség.
Az olajminta nem adminisztráció. Az olajminta a hidraulika rendszer vérképe. Ha időben levesszük, akkor a leállás nem tűzoltás lesz, hanem célzott beavatkozás.
2. Szűrőbetétek cseréje és a kivett betétek állapotának értékelése
Az éves leállás alatt a hidraulika szűrőbetétek cseréjét nem érdemes megspórolni. A szűrőbetét olcsó alkatrész egy szivattyúhoz, arányos szelephez vagy termeléskieséshez képest.
Mindenképpen ellenőrizni és szükség esetén cserélni kell:
→ Nyomóági szűrőbetéteket: különösen érzékeny rendszereknél és precíziós szelepeknél.
→ Visszafolyóági szűrőket: ezek gyakran mutatják meg először a rendszer szennyezettségi problémáit.
→ Résolajági szűrőket: szivattyúk és hidromotorok állapotának szempontjából fontos elemek.
→ Töltőszűrőket: hogy a betöltött olaj ne vigyen új szennyeződést a rendszerbe.
→ Levegőszűrőket: mert a tartály légzése közben innen is juthat szennyeződés és nedvesség a rendszerbe.
→ Eltömődésjelzőket: ha a jelző nem működik, a karbantartó vakon dolgozik.
A kivett szűrőbetét nem hulladék, hanem diagnosztikai információ.
Ha a betétben fémes szemcse, sár, iszap, gumitörmelék, festékdarab, sötét oxidációs lerakódás vagy szokatlan mennyiségű szennyeződés látható, akkor nem elég betétet cserélni. Az okot is keresni kell.
A gyakran eltömődő szűrő nem önmagában probléma. Az csak tünet. A valódi kérdés az, hogy honnan érkezik a szennyeződés.
3. Olaj leengedése és tartálytisztítás
A hidraulikatartály alja sok esetben a rendszer szemetesládája. Itt gyűlhet össze az iszap, a víz, a fémes kopadék, a festékleválás, a tömítésmaradvány, az oxidációs termék és minden olyan szennyeződés, amit az áramlás nem visz tovább.
Ezért az éves leállás alatt érdemes az olajat leengedni, a tartályt megnyitni és mechanikusan kitisztítani.
Tartálytisztítás során ellenőrizni kell:
Ellenőrzési pont
Miért fontos?
Mire utalhat a hiba?
Tartály alján lévő lerakódás
Megmutatja, mennyi szennyeződés gyűlt össze a rendszerben.
Iszap, oxidáció, víz, kopadék vagy nem megfelelő szűrés.
Szívókosár
Eltömődése szivattyúéhezést és kavitációt okozhat.
Szennyezett tartály, elhanyagolt olajállapot.
Mágnesek
Fémes kopadék jelenlétére utalhatnak.
Szivattyú, szelep, henger vagy egyéb alkatrész kopása.
Válaszfalak és holtterek
Ezekben gyakran marad vissza szennyeződés.
Részleges tisztítás után gyors újraszennyeződés.
Korrózió és víznyomok
A víz az olajban gyorsíthatja a kopást és az olajromlást.
Pára, hűtőhiba, rossz légzőszűrő vagy vízbejutás.
Fontos: az olajcsere önmagában nem tartálytisztítás.
Ha a tartály alján ott marad az iszap, az új olaj nagyon gyorsan újra szennyeződni fog. Ilyenkor a friss olaj csak drága hordozóközeg lesz a régi problémához.
4. A gép és a hidraulikus egység külső takarítása
A koszos gép nem csak esztétikai probléma. A szennyezett hidraulikus egységen nehéz észrevenni a kezdődő szivárgást. A poros, olajos, lerakódott felületek eltakarják a repedést, a laza csőkötést, a szivárgó tömítést vagy a túlmelegedő alkatrészt.
Tisztítani és ellenőrizni kell:
→ Hidraulika tápegység: friss szivárgás, melegedés, laza rögzítés és szennyeződés miatt.
→ Csővezetékek és tömlők: repedés, kidörzsölődés, olajpára és korrózió miatt.
→ Szeleptömbök: olajfolyás, laza csatlakozók és elektromos hibák miatt.
A tiszta gép diagnosztikai eszköz. Első indítás után azonnal láthatóvá válik, hol jelenik meg friss olajnyom, szivárgás vagy rendellenes melegedés.
5. Tömlők, csővezetékek és csatlakozások ellenőrzése
A hidraulikatömlők sok üzemben csak akkor kapnak figyelmet, amikor már eldurrantak. Ez rossz stratégia. Az éves leállás alatt minden fontosabb tömlőt és csővezetéket át kell nézni.
Ha egy tömlőn láthatóan rossz állapotú, ne "figyeljük", cseréljük ki.
A nagy nyomású hidraulikatömlő sérülése nem csak gépleállást, hanem balesetveszélyt és környezetvédelmi kockázatot is jelent.
6. Szivattyúk bemérése és állapotvizsgálata
A hidraulikaszivattyú ritkán egyik pillanatról a másikra megy tönkre. A meghibásodás előtt sokszor már látható vagy mérhető jelei vannak a belső résolaj növekedésének vagy a hatásfok csökkenésének.
A szivattyú állapotvizsgálatánál ellenőrizhető:
Mérési pont
Mit mutat?
Miért fontos?
Térfogatáram
A szivattyú tényleges szállítását.
Megmutatja, romlott-e a szivattyú hatásfoka.
Nyomástartás
A rendszer és a szivattyú terhelhetőségét.
Nyomásveszteség esetén nem biztosított a gép teljesítménye.
Résolaj
A belső kopás mértékét.
Növekvő résolaj esetén közeledhet a szivattyúhiba.
7. Hűtők, nyomások, akkumulátorok és biztonsági elemek ellenőrzése
Az éves leállás alatt célszerű teljesen átnézni a kisegítő elemeket is, mint az olajhűtők és akkumulátorok állapota.
8. Olajfeltöltés szűrve, nem hordóból közvetlenül
Gyakori hiba, hogy a friss hidraulikaolajat közvetlenül a hordóból vagy IBC-ből töltik be a rendszerbe. A friss olaj nem feltétlenül tiszta olaj.
Helyes feltöltési gyakorlat
→ Ne közvetlenül hordóból töltsön: a friss olaj is tartalmazhat gyári részecskeszennyezést.
→ Használjon szűrőkocsit vagy külső szűrőegységet: így a rendszerbe már ellenőrzött, tisztább olaj kerül.
→ Ne a gép saját szűrőit terhelje az első percben: a kezdeti betöltési szennyeződést külön kell kezelni.
→ Dokumentálja a feltöltött olaj állapotát: így később biztosan lesz összehasonlítási alapod.
9. Első indítás: lassan, ellenőrzötten, mélységi szűréssel
Az első indításnál nem szabad azonnal teljes terheléssel dolgozni. Először át kell járatni a rendszert, fokozatosan működtetni a funkciókat, majd ellenőrizni:
→ Nyomásokat: üzemi nyomás, nyomástartás és nyomásingadozás szempontjából.
→ Olajszintet: levegősödés, töltési hiba vagy szivárgás miatt.
→ Olajhőmérsékletet: túlmelegedés, hűtési hiba vagy belső veszteség miatt.
→ Szivárgásokat: csatlakozásoknál, tömlőknél, szeleptömböknél és hengereknél.
→ Szivattyúhangon: kavitáció, levegősödés vagy mechanikai hiba miatt.
→ Szűrőeltömődés-jelzőket: hogy a rendszer nem szennyeződik-e gyorsan újra.
Fontos különbség Az olajcsere nem ugyanaz, mint a rendszertisztítás.
A csövekben, szeleptömbökben és munkahengerekben a karbantartás után is maradhat mikroszkopikus szennyeződés.
Karbantartás, olajcsere, tartálytisztítás vagy alkatrészcsere után különösen indokolt a rendszer tisztítása mellékáramú vagy mélységi szűréssel.
A helyes első indítás menete:
1 Rendszer feltöltése szűrt olajjal. Ne vigyél be felesleges szennyeződést már a startnál.
2 Funkciók fokozatos átjáratása. Ne teljes terhelésen induljon el a hidraulika.
3 Mellékáramú vagy mélységi szűrés indítása. Az első üzemórákban visszakerülő szennyeződéseket el kell távolítani.
10. Dokumentálás: amit nem mérünk, azt nem tudjuk javítani
Az éves karbantartás végén érdemes dokumentálni a rendszer indulási állapotát az olajtisztasági adatokkal és mérési eredményekkel együtt.
Éves hidraulika-karbantartási checklist
Leállás előtt 2–4 héttel
✓ Olajminta levétele és laborvizsgálat.
✓ Szükséges szűrőbetétek, tömítések beszerezése.
Leállás alatt
✓ Olaj leengedése és a tartály belső mechanikus tisztítása.
✓ Szűrőbetétek cseréje és a gép külső letakarítása.
Biztonságos és tervezett leállást szeretne?
Ne bízza a véletlenre a hidraulika rendszer következő termelési ciklusát. A Hidra Kft. segít az előzetes olajállapot-ellenőrzéstől a leállás utáni mélységi rendszertisztításig.
4WE6 szelepet keres vagy régi Rexroth típust kellene pótolnia? Hivatalos Rexroth partnerként
eredeti alkatrészt, gyors beazonosítást és garanciát adunk. Küldje el a típustáblát vagy a szelep
fotóját, mi elvégezzük a pontos azonosítást és ajánlatot adunk.
A Bosch Rexroth 4WE6 egy közvetlen működtetésű, elektromágneses vezérlésű hidraulikus irányváltó szelep. Feladata a hidraulikaolaj áramlási irányának vezérlése:
munkahenger, hidromotor vagy más hidraulikus fogyasztó indítása, megállítása és irányváltása.
A 4WE6 szelepcsalád 3/2-, 4/2- és 4/3-utas kivitelben érhető el. A szelep NG6 méretű,
ISO 4401-03-02-0-05 csatlakozási képpel rendelkezik, ezért ipari hidraulikus rendszerekben,
gépegységekben, tápegységekben és gyártóberendezésekben gyakran alkalmazott típus.
A gyakorlatban a „4WE6" önmagában még nem elég a pontos beszerzéshez. A szelep pontos kiviteléhez
számít a kapcsolási kép, a feszültség, a csatlakozó típusa, a rugó-visszatérítés, a kézi működtetés,
a tömítés anyaga és több speciális opció is – ezért érdemes ezt szakemberrel ellenőriztetni ahelyett,
hogy önállóan próbálná meg beazonosítani.
Mikor keresnek nálunk 4WE6 irányváltó szelepet?
Meghibásodott a szelep
Nem vált, beragad, lassan kapcsol, nem tartja a kívánt funkciót.
Nem működik a mágnes
Tekercshiba, csatlakozóhiba vagy vezérlési probléma gyanúja.
Régi típust kell pótolni
Eredeti Bosch Rexroth szelepre van szükség, ugyanazzal a kapcsolási logikával.
Nem olvasható a típustábla
A gépen lévő szelep azonosítása fotó vagy részleges kód alapján.
Csak alkatrész kellene
Tekercs, csatlakozó, tömítés vagy kézi működtető beazonosítása.
Gyors, eredeti ajánlat kell
Beszerzés, csere, műszaki ellenőrzés és szállítás egy helyről.
Bosch Rexroth 4WE6 főbb műszaki adatok
Jellemző
Érték / kivitel
Megjegyzés
Szeleptípus
Elektromágneses irányváltó szelep
Közvetlen működtetésű kivitel
Méret
NG6 / CETOP 3 / D03
Gyakori ipari szabványméret
Kivitel
3/2, 4/2 vagy 4/3
Kapcsolási képtől függően
Csatlakozási kép
ISO 4401-03-02-0-05
NFPA D03 megfelelőség
Max. üzemi nyomás
350 bar
P, A, B ágakon standard kivitelben
Max. T ág nyomás
DC: 210 bar / AC: 160 bar
Kiviteltől függően ellenőrizendő
Max. térfogatáram
DC: 80 l/min / AC: 60 l/min
Kapcsolási képtől és nyomástól függhet
Széria
6X
60–69 között változatlan beépítési méretek
Miért nem elég annyit tudni, hogy „4WE6"?
A rendelési kód sok tényezőt rejt – ezeket mi ellenőrizzük Ön helyett
A teljes Bosch Rexroth 4WE6 rendelési kód – például 4WE6E6X/EG24N9K4 – egyszerre
kódolja a kapcsolási képet, a szériát, a feszültséget, a csatlakozót, a kézi működtetést, a
tömítésanyagot és több speciális opciót. Ezek közül akár egy is eltérhet két kívülről hasonló szelep
között, és ez elég ahhoz, hogy a gép ne úgy működjön, ahogy kellene. Ezért nem javasoljuk, hogy a kódot
önállóan próbálja összeállítani vagy kitalálni – hivatalos Rexroth partnerként ezt mi ellenőrizzük,
a típustábla vagy a régi szelep fotója alapján.
Kapcsolási kép
Ez határozza meg, hogy a szelep mit köt össze – rossz választás rossz gépmozgást okoz.
Feszültség
A mágnes rossz feszültséggel nem kapcsol, vagy károsodhat.
Csatlakozó
A meglévő kábelezéshez kell illeszkednie – ez típusonként eltér.
Rugózás / reteszelés
Áramtalanított állapotban ettől függ a szelep alaphelyzete.
Kézi működtetés
Karbantartáshoz és beépítéshez van jelentősége.
Tömítésanyag
Az olaj típusa és a hőmérséklet miatt kritikus lehet.
Küldje el a típustábla fotóját vagy a teljes kódot – 24 órán belül visszaigazoljuk a pontos, eredeti kivitelt.
Amit egy pontos 4WE6 beazonosításnál mi megvizsgálunk
Az alábbi szempontok mutatják, mennyi mindent kell egyeztetni egy 4WE6 szelep pontos, eredeti
beszerzéséhez. Ezt nem kell egyedül végigjárnia: küldje el a típustáblát, és hivatalos Rexroth
partnerként mi elvégezzük helyette az ellenőrzést.
1. Kapcsolási kép / tolattyújelölés
A kapcsolási kép határozza meg, hogy a szelep a P, T, A és B ágakat milyen helyzetben hogyan köti össze.
Ez a beazonosítás egyik legfontosabb pontja, és tucatnyi eltérő változata létezik (pl. A, B, C, D, E, G, H, J, L, M, P, R, T, W és ezek altípusai).
Fontos: a kapcsolási képet nem szabad érzésre választani. Két azonos méretű NG6 szelep
teljesen más gépmozgást eredményezhet, ha eltérő a tolattyúfunkció – ezért ellenőrizzük mindig
a típustábla vagy a gép működése alapján, mielőtt ajánlatot adunk.
2. Rugó-visszatérítés, rugó nélküli és reteszelt kivitel
A legtöbb 4WE6 szelep rugó-visszatérítéssel készül: áramtalanítás után a rugó visszaállítja a
szelepet alap- vagy középhelyzetbe. Léteznek rugó nélküli és reteszelt (a kapcsolási helyzetet
áram nélkül is megtartó) kivitelek is – ezek csak bizonyos kapcsolási képekkel kombinálhatók.
Ezt a gép működési logikája alapján kell eldönteni, nem a régi szelepen lévő jelölésből
kikövetkeztetni – erre valók a beazonosítás során feltett kérdéseink.
3. Feszültség
A 4WE6 szelepek elérhetők DC (pl. 12, 24, 48, 110, 220 V) és AC (pl. 110, 120, 230 V) tekercsfeszültséggel
is. A leggyakoribbak a 24 V DC és a 230 V AC kivitelek, de a pontos
érték mindig a gép vezérlésétől függ.
Figyelem: a feszültség tévesztése a leggyakoribb hiba szelepcserénél. Ne találgasson –
küldje el a gép típustábláját vagy a vezérlési dokumentációt, mi leellenőrizzük.
4. Kézi működtetés
A 4WE6 szelepek rendelhetők kézi működtetés nélkül, illetve többféle kézi működtető gombbal
(egyszerű, zárható, kis vagy nagy gombos, rejtett kivitel) karbantartási vagy tesztelési célra.
Fontos: a kézi működtetés nem biztonsági funkció, és nem minden kivitel kombinálható
szabadon a többi opcióval. Ezt is a beazonosítás részeként ellenőrizzük.
5. Elektromos csatlakozó
A leggyakoribb csatlakozó a DIN EN 175301-803 szerinti 3 pólusú kivitel, de léteznek Deutsch-,
Junior Timer- és M12-es csatlakozós, illetve központi csatlakozású változatok is. A csatlakozónak
illeszkednie kell a meglévő kábelezéshez – ezt fotó alapján is tudjuk ellenőrizni.
6. Tömítés, korrózióvédelem és speciális opciók
Standard kivitelben NBR tömítés kerül beépítésre, de FKM tömítéses, HFC-közeghez ajánlott, alacsony
hőmérsékletű vagy fokozott korrózióvédelmű (kültéri, nedves környezethez) változatok is elérhetők.
A megfelelő kivitel a közegtől, hőmérséklettől és a telepítési környezettől függ – ezt a
beazonosítás során együtt tisztázzuk.
Gyakran keresett Bosch Rexroth 4WE6 típusok
Az alábbi kódok gyakran előforduló 4WE6 kiviteleket jelölnek. Ha az Ön szelepe hasonló kódú, kattintson
rá – közvetlenül ajánlatot kérhet, mi pedig a típustábla vagy a pontos kód alapján leellenőrizzük és
visszaigazoljuk az eredeti Bosch Rexroth kivitelt.
Nem találja pontosan a saját kódját?
Küldje el a típustáblát vagy a régi szelep fotóját. Hivatalos Rexroth partnerként a részleges kód,
csatlakozó, feszültség és beépítési környezet alapján is beazonosítjuk az eredeti szelepet, és
ajánlatot adunk rá.
Miért kockázatos „hasonló" 4WE6 szelepet választani ellenőrzés nélkül?
A 4WE6 szelepek azonos beépítési méret mellett eltérő kapcsolási képpel, feszültséggel, rugózással,
kézi működtetéssel, csatlakozóval és tömítéssel készülhetnek. Ez azt jelenti, hogy két szelep kívülről
nagyon hasonlónak tűnhet, mégsem helyettesíthető egymással automatikusan – és ez fokozottan igaz, ha
nem eredeti Rexroth alkatrészről van szó.
Eltérő kapcsolási kép: a munkahenger vagy hidromotor rossz irányba vagy rossz logikával működhet.
Eltérő feszültség: a mágnes nem kapcsol, túlmelegedhet vagy tönkremehet.
Eltérő csatlakozó: nem illeszkedik a meglévő kábelezéshez.
Eltérő rugózás vagy reteszelés: áramtalanított állapotban más lesz a szelep alaphelyzete.
Eltérő tömítés: közeg- vagy hőmérsékleti probléma jelentkezhet.
Ezért javasoljuk, hogy eredeti Bosch Rexroth alkatrészt szerezzen be, ellenőrzött, visszaigazolt
típussal – ezt hivatalos partnerként garantáljuk.
Mikor elég alkatrészt cserélni?
mágnestekercs hiba esetén;
csatlakozó sérülésekor;
tömítésproblémánál;
kézi működtető hibájánál;
ha a vezérlés vagy kábelezés hibája kizárható.
Mikor indokolt komplett szelepcsere?
kopott vagy sérült tolattyú esetén;
berágódott szelepháznál;
jelentős belső szivárgásnál;
ismétlődő kapcsolási hibánál;
ha gyors, üzembiztos, eredeti megoldás kell.
Mit küldjön ajánlatkéréshez?
Minél több adat áll rendelkezésre, annál gyorsabban tudunk pontos, eredeti Bosch Rexroth ajánlatot adni.
Nem. A 4WE6 csak a szelepcsaládot és a méretet azonosítja. A pontos, eredeti kivitelhez a teljes rendelési kód vagy a típustábla fotója kell – ezt hivatalos Rexroth partnerként mi ellenőrizzük Ön helyett.
A 4WE6E6X/EG24N9K4 gyakori típus?
Igen, a 24 V DC, K4 csatlakozós, NG6 méretű Rexroth irányváltó szelepek ipari gépeknél gyakoriak. A kapcsolási képet ettől még minden esetben leellenőrizzük, mielőtt visszaigazoljuk az ajánlatot.
Lehet csak tekercset rendelni?
Bizonyos esetekben igen, de ehhez ellenőrizni kell a feszültséget, a csatlakozót, a tekercs kivitelét és a szelep pontos típusát – küldje el a típustáblát, és megnézzük.
Érdemes más gyártó szelepére váltani?
Kockázatos anélkül eldönteni, hogy a kapcsolási képet, feszültséget, teljesítményhatárokat és üzemi körülményeket egy szakember leellenőrizte volna. Hivatalos Bosch Rexroth partnerként javasoljuk az eredeti alkatrész beszerzését – ez garantálja a kompatibilitást és a gép tervezett működését. Kérjen tőlünk ajánlatot, mielőtt más megoldás mellett döntene.
Bosch Rexroth 4WE6 szelepet keres?
Hivatalos Rexroth partnerként küldje el a típustáblát, rendelési kódot vagy a szelep fotóját.
Beazonosítjuk a pontos, eredeti kivitelt, és ajánlatot adunk.
Hidraulika olaj: amit tudni kell a vásárlás előtt — és után
Ha hidraulika olajat keres, valószínűleg az egyik alábbi szituációban van: a gép időszakos karbantartást igényel, az olaj szennyezett vagy elöregedett, esetleg egy rendszer átépítése zajlik. Bármelyik is igaz, a helyes olaj kiválasztása csak az első lépés.
A valódi kérdés nem csak az, hogy milyen olajat tölt be.
Hanem az is, hogy meddig és milyen állapotban marad az a rendszerben.
Ez a cikk segít eligazodni a hidraulika olajok típusai, viszkozitása és alkalmazási területei között. A végére pedig megmutatjuk, hogyan lehet egy egyszerű döntéssel akár évi több százezer forintot megtakarítani az olajcsere-ciklusokon.
1. Mi a hidraulika olaj feladata?
A hidraulika olaj nem csupán kenőanyag. Egy ipari hidraulika rendszerben az olaj egyszerre végez erőátvitelt, kenést, hűtést és korrózióvédelmet. Ha bármelyik funkció sérül — például a szennyezettség, a víz vagy a nem megfelelő viszkozitás miatt — az egész rendszer teljesítménye és élettartama csökken.
A hidraulika folyadék négy fő feladata:
Erőátvitel: a nyomás közvetítése a szivattyútól a munkahenger vagy hidromotor felé.
Kenés: csapágyak, szelepek és szivattyúelemek kopásvédelme.
Hőelvezetés: a súrlódásból keletkező hő elszállítása.
Korrózióvédelem: a fémes alkatrészek védelme korrózió és oxidáció ellen.
Iparági adat A hidraulika rendszerek meghibásodásainak mintegy 70–80%-a
szennyezett vagy elromlott olajra vezethető vissza. (IFAS, Aachen)
2. Hidraulika olaj típusok — melyiket válassza?
A megfelelő folyadék kiválasztásához az alkalmazási területet, a gépgyártó előírását, a hőmérsékleti tartományt, a szivattyú típusát és az üzemi környezetet együtt kell figyelembe venni. A jelölések gyártónként és szabványrendszerenként eltérhetnek, ezért mindig az adott olaj adatlapja és a gép kézikönyve az elsődleges referencia.
Gyors döntési táblázat
Jelölés / csoport
Mire való?
Tipikus környezet
HLP / HM
Ásványolaj alapú, kopásgátló hidraulikaolaj. A pontos jelölés a használt szabványtól függ.
Biológiailag lebomló, jellemzően növényi alapú folyadék.
Környezetérzékeny területek, erdészet, vízpart.
HEES
Biológiailag lebomló, szintetikus észter alapú folyadék.
Nagyobb teljesítményigényű, környezetérzékeny alkalmazások.
HFC / HFD
Tűzálló vagy tűzállóbb hidraulika folyadékok.
Öntödék, hőterhelt és tűzveszélyes üzemek.
Az ásványolaj alapú, kopásgátló hidraulikaolajok leggyakoribb jelölései közé tartozik a DIN 51524 szerinti HLP, illetve más szabványrendszerekben a HM. A konkrét kompatibilitást mindig a gépgyártó előírása, az alkalmazott szabvány és az olaj adatlapja alapján kell ellenőrizni.
A hidraulika olaj viszkozitása az ISO VG (Viscosity Grade) rendszer szerint kerül meghatározásra. A szám a 40 °C-on mért kinematikus viszkozitást jelöli cSt egységben.
A leggyakrabban alkalmazott fokozatok ipari karbantartásban:
ISO VG 32: alacsonyabb viszkozitású olaj; gyors rendszerekhez vagy alacsonyabb indítási hőmérséklethez.
ISO VG 46: általános ipari viszkozitási osztály; sok rendszer alapértelmezett előírása.
ISO VG 68: magasabb üzemi hőmérséklet, lassabb rendszer vagy gyártói előírás esetén lehet indokolt.
ISO VG 100: egyes lassabb, magasabb üzemi hőmérsékleten működő vagy kifejezetten így előírt rendszerekhez.
Fontos: a szükséges viszkozitást nem a nyomásszint önmagában határozza meg. A szivattyú típusa, fordulatszáma, szívóoldali viszonyai, üzemi hőmérséklete és a gyártó által megadott viszkozitási tartomány együtt számít.
Tévhit: „Ha jobb a zsírosabb olaj, tegyünk be VG 68-at VG 46 helyett.”
Nem. A túl sűrű olaj nehezítheti a szivattyú szívóoldali ellátását, kavitációs kockázatot, melegedést és teljesítményromlást okozhat. A viszkozitást nem érzésre, hanem gyártói előírás és üzemi körülmények alapján kell megválasztani.
4. Mikor kell hidraulika olajat cserélni — és mikor menthető még?
A legtöbb gyártói előírás időalapú cserével dolgozik: 2000–4000 üzemóra, vagy 1–2 évente. Ez az előírás azonban konzervatív, és nem veszi figyelembe az aktuális olajállapotot.
Az időalapú csere hátránya: olyan olajat is lecserélhetnek, amely még megfelelő állapotban van, miközben egy gyorsan romló, erősen terhelt rendszerben a tényleges beavatkozási igény ennél jóval korábban jelentkezhet.
Figyelmeztető jelek, amelyek kivizsgálást indokolnak
Tejszerű, zavaros megjelenés: vízfertőzés vagy emulzió kialakulásának lehetséges jele.
Sötétedés, égett szag: hőterhelésre, oxidációra vagy szennyeződésre utalhat.
Sűrűsödés vagy felhígulás: oxidáció, keveredés, üzemanyag- vagy más folyadékbejutás jele lehet.
Szűrő gyors telítése: magas részecsketerhelés vagy aktív kopási, szennyeződési folyamat jele.
Ne csak ránézésre döntsön: ezek figyelmeztető jelek, nem végleges diagnózisok. A szín, szag vagy zavarosság önmagában nem mondja meg, hogy az olaj menthető-e. A felelős döntéshez laborvizsgálat és a szennyeződés forrásának vizsgálata szükséges.
5. Ne csak olajat cseréljen — gondolkodjon rendszerben
Az ipari karbantartásban egyre több üzem ismeri fel, hogy a hidraulikaolaj-csere önmagában nem elegendő stratégia. Az új olaj órákon belül ugyanolyan szennyezett lehet, mint az előző, ha a rendszerben részecskék, víz vagy oxidációs termékek maradnak.
A valóban hatékony hidraulika-karbantartás három pilléren áll:
1 Helyes olajminőség és viszkozitás
A gép és az üzemi körülmények alapján kiválasztva.
2 Folyamatos vagy időszakos olajszűrés
Az olaj tisztaságának fenntartására, offline filtrációval.
3 Rendszeres olajlabor-vizsgálat
Hogy a döntés tényeken, ne feltételezéseken alapuljon.
Offline olajszűrés: mikor éri meg?
A TripleR offline olajszűrő rendszer kifejezetten ipari hidraulika- és kenőolajrendszerekhez készült. Az elv egyszerű: a rendszerrel párhuzamosan üzemelő szűrő folyamatosan tisztítja az olajat, miközben a gép dolgozik. Nem kell leállítani a termelést.
A karbantartók számára ez a legfontosabb szám: egy TripleR szűrő bevezetése után az olajcsere-intervallum a szokásos 2–4-szeresére nyúlhat, miközben az alkatrész-kopásból eredő hibák száma szignifikánsan csökken.
Tipikus ROI-számítás egy közepes méretű gyártóüzemnél
Eredeti olajcsere-ciklus: 2000 üzemóra, évi 3–4 csere.
TripleR szűrővel: 6000–8000 üzemórás intervallum.
Olajmegtakarítás + csere munkaköltség: 40–60% költségcsökkentés az olajgazdálkodásban.
6. Olajlabor-vizsgálat — a karbantartás „kezelvizsgálata”
Az olaj állapotát szemrevételezéssel becsülni lehet, de pontosan megítélni csak laboratóriumi elemzéssel lehet. Az olajlabor-vizsgálat megmutatja:
Viszkozitásváltozást: hígulás vagy sűrűsödés.
Vízfertőzöttség mértékét: például Karl Fischer módszerrel.
ISO részecskeszámot: ISO 4406:2021 szerint.
Fémes szennyezők jelenlétét: vas, réz, ón és más kopási nyomok.
Savasságot: TAN és az olaj állapotának további fontos mutatóit.
A TripleR olajlabor-program lehetővé teszi, hogy ne találomra, hanem adatvezérelt döntés alapján döntsön az olajcseréről — elkerülve a szükségtelen cseréket és megelőzve a késői, drága meghibásodásokat.
Gyors döntési fa: szűrés, víztelenítés vagy olajcsere?
Magas az ISO részecskeszám vagy gyorsan telít a szűrő? Először a szennyeződés forrását kell feltárni, majd offline szűréssel csökkenteni a részecsketerhelést.
Tejszerű vagy zavaros az olaj? Vízvizsgálat szükséges. A bejutás forrását meg kell szüntetni; ezt követően a megfelelő víztelenítési eljárást kell kiválasztani.
A viszkozitás eltért a névlegestől? Vizsgálni kell a túlmelegedést, oxidációt, keveredést vagy idegen folyadék bejutását. Ilyenkor nem biztos, hogy a szűrés önmagában elég.
TAN-emelkedés, adalékkimerülés vagy súlyos oxidáció igazolható? Az olajcsere vagy részleges olajcsere indokolt lehet. A döntést mindig a laboreredmény és a rendszer állapota alapján kell meghozni.
Összefoglalás: a hidraulika olaj vásárlás nem az utolsó lépés
A megfelelő hidraulika olaj kiválasztása elengedhetetlen — de önmagában nem garantálja a gép megbízható és gazdaságos működését. A tapasztalt ipari karbantartók tudják:
A viszkozitás és a típus megválasztása csökkenti a rendszer terhelését.
Az offline szűrés meghosszabbítja az olaj és az alkatrészek élettartamát.
A laboratóriumi elemzés feltárja a problémákat, mielőtt meghibásodássá válnának.
A TripleR rendszer ezt a három elemet fogja össze egyetlen, ipari karbantartóknak tervezett megoldásban. Nem az olajcsere ellen van — hanem azért, hogy ritkábban, tudatosabban és olcsóbban kelljen elvégezni.
Gyakran ismételt kérdések
Milyen sűrűségű hidraulika olajat válasszak?
A gép gyártója által előírt viszkozitáshoz ragaszkodjon. A leggyakoribb ipari alkalmazásoknál ez ISO VG 46. Eltérés esetén konzultáljon karbantartási szakemberrel, és ellenőrizze a gép kézikönyvében megadott viszkozitási tartományt.
Keverhető-e kétféle hidraulika olaj?
Elméletileg az azonos bázisú és azonos viszkozitású olajok keverhetők, de ez nem ajánlott. A különböző adalékrendszerek kedvezőtlen kölcsönhatásba léphetnek, ami ronthatja az olaj tulajdonságait. Keverés előtt minden esetben ellenőrizze a gyártói kompatibilitási információkat.
Mennyi ideig tárolható a hidraulika olaj?
Eredeti, zárt tartályban általában 2–4 évig. Nyitott tartályban a vízfelvétel és az oxidáció miatt ez lényegesen rövidebb. Tároljon száraz, fedett helyen, eredeti csomagolásban.
Mikor nem elég az olajcsere?
Ha a rendszerben rendszeresen magas részecskeszámot mérnek, ha a szűrők gyorsan telítődnek, vagy ha a csere ellenére is gyorsan romlik az olaj, a kiváltó okot kell megkeresni. Ilyenkor a részletes laborvizsgálat, a rendszer átvizsgálása és a célzott szűrés vagy víztelenítés együtt adhat tartós megoldást.
Tegyük rendbe a hidraulikát — számszerűen
Tudja meg, mennyit takaríthat meg a TripleR szűréssel és az olajlabor-vizsgálattal az Ön üzemében. Ingyenes felmérés, konkrét számok, elkötelezettség nélkül.
Valóban jobb a 0,1 mikronos olajszűrés vagy csak marketing fogás?
A mikronszám önmagában nem egyenlő a jobb üzembiztonsággal.
Rövid válasz
Nem feltétlenül.
A hidraulikus rendszerek többségében nem a 0,1 mikronos részecskék okozzák a fő problémát.
A valódi kérdés:
Milyen tisztasági osztály érhető el?
Milyen stabilan tartható fenn?
Milyen hatással van az olajra?
Milyen hatással van a gép élettartamára?
A professzionális olajszűrés célja nem a legkisebb marketing mikronszám, hanem a hosszú távú üzembiztonság.
Az ipari olajszűrés piacán egyre gyakrabban találkozhatunk olyan marketingüzenetekkel, mint:
„0,1 mikronos szűrés”
„nano filtration”
„submicron cleaning”
„molekuláris tisztítás”
Első hallásra ez rendkívül meggyőző.
A logika egyszerű:
Ha a 3 mikron jó, akkor a 0,1 mikron biztosan még jobb.
De tényleg jobb?
A valóság azonban ennél jóval összetettebb.
Az ipari hidraulika és kenéstechnika világában ugyanis nem önmagában a mikronérték dönti el egy szűrési technológia valódi értékét.
A valódi kérdés nem az:
„Mekkora a legkisebb kiszűrhető részecske?”
Hanem az:
„Milyen üzembiztonságot, olajélettartamot és rendszermegbízhatóságot eredményez a technológia?”
Mit jelent egyáltalán a 0,1 mikron?
A mikron (µm) egy hosszméret.
Összehasonlításként:
Méret
Példa
70–100 µm
emberi hajszál
25–40 µm
finom por
5–15 µm
kritikus hidraulikai kopási tartomány
1 µm
baktérium nagyságrend
0,1 µm
szubmikronos részecske
A probléma ott kezdődik, hogy a „0,1 mikronos szűrés” önmagában semmit nem mond arról:
milyen hatásfokkal történik a szűrés,
milyen átfolyás mellett,
milyen olajtípusnál,
milyen szennyeződési terhelés esetén,
és mennyi ideig képes ezt fenntartani a rendszer.
Ezért önmagában a mikronszám nem alkalmas különböző technológiák objektív összehasonlítására.
Mi okozza valójában a hidraulikus rendszerek kopását?
A legtöbb ipari hidraulikai meghibásodást nem a 0,1 mikronos részecskék okozzák.
A legtöbb hidraulikai kopás nem 0,1 mikronnál történik.
3–20 mikron
Ez az a mérettartomány, amely:
szervószelepekben,
arányos szelepekben,
szivattyúkban,
hidromotorokban,
precíziós csapágyazásokban
jelentős abrazív kopást okozhat.
Ezért épülnek az ISO 4406 és NAS tisztasági szabványok is elsősorban erre a tartományra.
Ha a szelepillesztés néhány mikronos, valóban a 0,1 mikron a legfontosabb kérdés?
A modern hidraulikus rendszerek legérzékenyebb elemei:
szervószelepek
arányos szelepek
precíziós spool valve rendszerek
Ezek rendkívül szűk illesztési hézagokkal működnek.
A szakirodalomban tipikusan:
2,5–7,5 mikron
közötti spool-ház illesztések szerepelnek.
Már néhány mikronnyi kopás vagy geometriai eltérés is okozhat:
belső szivárgást,
szabályozási pontatlanságot,
dinamikai instabilitást,
teljesítményromlást.
Ezért az ipari hidraulikában a valódi kopáskritikus tartomány jellemzően néhány mikron és néhány tíz mikron közé esik.
A rendszermegbízhatóság szempontjából tehát nem önmagában a „legkisebb marketing mikronszám” a döntő kérdés.
Hanem az, hogy a rendszer képes-e:
stabil ISO tisztaságot tartani,
kontroll alatt tartani a kopáskritikus részecskéket,
hosszú távon megőrizni a precíziós illesztéseket.
Nem minden szubmikronos részecske ellenség
A szubmikronos tartományról szóló vitákban gyakran megfeledkezünk egy fontos tényről:
Az olaj nem pusztán alapolaj.
A modern hidraulika- és kenőolajok összetett adalékcsomagokat tartalmaznak:
oxidációgátlókat,
kopásgátló adalékokat,
korrózióvédő komponenseket,
habzásgátlókat,
viszkozitás-index javítókat,
demulsifier rendszereket.
A cél tehát nem az, hogy mindent eltávolítsunk az olajból.
A cél az, hogy:
a káros szennyeződéseket eltávolítsuk,
miközben az olaj továbbra is képes ellátni a feladatát.
A Triple R által publikált szűrési tartomány-ábra külön jelöli az olaj adalékainak mérettartományát, ami jól mutatja, hogy a szubmikronos tartományban már nem elegendő kizárólag a mikronszámokra koncentrálni.
A túl agresszív szubmikronos szűrésnek lehetnek mellékhatásai
Több tribológiai és kenéstechnikai szakanyag is felhívja a figyelmet arra, hogy ultra-finom szűrés esetén bizonyos adalékkomponensek részleges eltávolítása előfordulhat.
Ez különösen érintheti:
habzásgátló adalékokat,
demulsifier komponenseket,
egyes viszkozitás-index javítókat,
bizonyos AW/EP adalékrendszereket.
Ez nem jelenti azt, hogy minden szubmikronos technológia káros.
Azt viszont igen, hogy:
A „minél kisebb mikronszám, annál jobb” szemlélet nem feltétlenül helyes mérnöki megközelítés.
A professzionális olajszűrés célja nem az olaj kémiai rendszerének megváltoztatása.
Hanem a szennyeződések eltávolítása az olaj funkcióinak megőrzése mellett.
A Triple R is rendelkezik szubmikronos technológiával
Gyakori tévhit, hogy a Triple R kizárólag hagyományos mélységi szűrést alkalmaz.
Valójában a Triple R technológiáján belül is léteznek szubmikronos alkalmazásokra fejlesztett szűrőelemek és megoldások.
Fontos tény
Triple R V100
A Triple R maga is rendelkezik szubmikronos technológiával. A kérdés nem az, hogy létezik-e ilyen megoldás, hanem az, hogy az adott rendszer valóban igényli-e.
A különbség azonban nem a marketing mikronszámban rejlik.
Hanem a filozófiában.
A Triple R célja nem az, hogy mindenáron a lehető legkisebb részecskéig szűrjön.
A cél az, hogy:
a káros szennyeződéseket eltávolítsa,
oldja és eltávolítsa az olajlakkot (varnish),
stabil tisztasági szintet tartson fenn,
és közben megőrizze az olaj működési tulajdonságait.
Mindezt pusztán fizikai szűréssel, kémiai anyagok nélkül.
A valódi kérdés tehát nem az:
„Ki tud kisebb mikronszámot mondani?”
Hanem az:
„Melyik technológia biztosít hosszú távon stabilabb és biztonságosabb üzemet?”
Nem véletlenül alkalmazzák vezető gépgyártók is
Az ipari olajszűrés valódi értékét végül nem marketingbrosúrák döntik el.
Hanem a gyakorlat.
Különösen fontos tény, hogy a Triple R technológiát világszerte számos ismert gépgyártó alkalmazza vagy integrálja rendszereibe.
A piac szavazott
ENGEL • Sumitomo Demag • Chen Hsong
valamint számos egyéb fröccsöntő- és ipari gépgyártó olyan környezetekben, ahol:
nagy értékű hidraulikus rendszerek,
precíziós szervószelepek,
folyamatos termelés,
és minimális állásidő
az elvárás.
Ezek a gyártók nem marketing szlogenek alapján választanak technológiát.
Hanem teljes élettartam-költség, megbízhatóság és üzemi tapasztalat alapján.
Az, hogy ilyen OEM szereplők alkalmazzák a technológiát, önmagában is azt mutatja:
A professzionális olajszűrés valódi értékét nem önmagában egy marketing mikronszám határozza meg.
Mitől lesz valóban jó egy ipari olajszűrő rendszer?
A valódi teljesítményt nem egyetlen szám mutatja meg.
Egy professzionális olajszűrő rendszer értékelésénél ezek számítanak:
Stabil tisztasági szint
Milyen ISO/NAS tisztaság tartható hosszú távon?
Szennyeződés-megkötő kapacitás
Mennyi szennyeződést képes eltárolni?
Vízeltávolítás
Képes-e kezelni a nedvességet és a vízterhelést?
Varnish és oxidációs melléktermékek kezelése
Képes-e kontrollálni a lerakódások kialakulását?
Üzemeltetési stabilitás
Hosszú távon is fenntartható-e a kívánt tisztasági szint?
Valós üzemi eredmények
Csökkenti-e a meghibásodásokat és növeli-e a berendezés élettartamát?
Összegzés
A 0,1 mikronos szűrés önmagában nem garancia jobb rendszermegbízhatóságra.
A valódi kérdések:
Milyen tisztasági szint érhető el?
Milyen stabilan?
Milyen üzemeltetési költséggel?
Milyen hatással van az olaj állapotára?
Milyen hatással van a gép élettartamára?
A professzionális olajszűrés célja nem a mikronszám-háború.
Hanem az, hogy a rendszer hosszú távon:
tisztább,
stabilabb,
megbízhatóbb,
és gazdaságosabban üzemeltethető legyen.
A lényeg egy mondatban
Nem a mikronszám termel értéket.
Hanem az a gép, amelyik akkor is dolgozik, amikor a többi áll.
Hidraulika olaj vásárlás előtt: biztos, hogy cserélni kell az olajat?
A hidraulikaolaj ára, elérhetősége és beszerzési ideje egyre fontosabb kérdés az ipari üzemeknél. Ha egy gép olaja elszennyeződött, vizes lett, sötétedik vagy hibákat okoz, nem biztos, hogy az első és legjobb döntés a teljes olajcsere. Sok esetben előbb azt kellene megvizsgálni, hogy a meglévő olaj szűréssel, célzott olajkezeléssel vagy részletes olajállapot-vizsgálattal még megmenthető-e.
Röviden: mielőtt több száz vagy több ezer liter új hidraulikaolajat rendelne meg, érdemes laborvizsgálattal és helyszíni állapotfelméréssel eldönteni, hogy valóban új olajra van-e szükség, vagy a meglévő olajtöltet gazdaságosan tisztítható.
Miért lett kritikusabb kérdés a hidraulikaolaj ára és elérhetősége?
Annak ellenére, hogy sokan csak kereskedelmi tételként tekintenek rá, az ipari hidraulikarendszerekben az olaj nem egyszerű fogyóanyag. Egyszerre működési közeg, kenőanyag, hőelvezető és állapotjelző. Egy nagyobb hidraulikus rendszerben az olajtöltet értéke önmagában is jelentős tétel lehet, de a teljes csere valódi költsége ennél jóval magasabb.
Hozzá kell számolni a gépleállást, a régi olaj kezelését (veszélyes hulladék), az új olaj beszerzését, a munkadíjat, a logisztikát és azt a kockázatot is, hogy a friss olaj rövid idő alatt újra elszennyeződik, ha maga a rendszer szennyezett marad.
Ezért a kérdés ma már nem csak az, hogy hol lehet hidraulika olajat venni, vagy mennyi a HLP 46 ára, hanem az is, hogy szükséges-e egyáltalán a teljes olajcsere.
Miért nem mindig megoldás az új hidraulikaolaj?
Az új olaj nem javítja meg a szennyezett rendszert. Ha a tartályban üledék van, a csővezetékben lerakódás található, a rendszer vízzel terhelt, vagy oxidációs melléktermékek (lakkosodás) keringenek az olajban, akkor az új hidraulikaolaj (legyen az ISO VG 46, HLP 32 vagy bármilyen prémium folyadék) is rendkívül gyorsan visszaszennyeződhet.
Ez különösen veszélyes drága hidraulikus rendszereknél, szervo- és proporcionális szelepeknél, nagynyomású szivattyúknál, fröccsöntőgépeknél, présgépeknél, erőművi rendszereknél, munkagépeknél és minden olyan berendezésnél, ahol a hidraulikaolaj tisztasága közvetlenül befolyásolja az üzembiztonságot.
A legnagyobb hiba hidraulika olaj vásárlásakor
Sok üzem automatikusan új olajat vásárol és cserél, amikor üzemeltetési problémát lát. Pedig ha nem tudjuk, hogy az olaj kémiailag menthetetlen-e, vagy csak fizikailag szennyezett, akkor a teljes csere könnyen felesleges milliós költséggé válhat.
Hidraulika olaj csere helyett mikor lehet jobb döntés az olajszűrés?
Az olajszűrés akkor lehet professzionális és költséghatékony alternatíva, ha az olaj alapvető kémiai állapota még megfelelő, de a rendszerben szilárd részecskék, szabad vagy emulgeált víz, üledék, iszap vagy oxidációs melléktermék található.
Tipikus jelek, amikor érdemes olajszűrésben gondolkodni
Koszos, sötétedő olaj
A hidraulikaolaj szemmel láthatóan szennyezett, sötét, zavaros vagy üledékes.
Vizes vagy tejszerű olaj
A víz jelenléte korróziót, habzást, kenési problémát és gyorsabb olajöregedést okozhat.
Gyakori szűrődugulás
Ha a beépített szűrők gyorsan telítődnek, a rendszerben folyamatos belső szennyeződésforrás lehet.
Akadozó szelepműködés
A finom hidraulikus elemek érzékenyek a részecskeszennyezésre és a lerakódásokra.
Melegedő rendszer
A szennyezett, habzó vagy vízzel terhelt olaj rontja a rendszer üzemi stabilitását.
Nagy értékű olajtöltet
Több száz vagy több ezer liter olajnál (pl. ISO VG 46 osztály) a csere előtt kötelező lépés az állapotfelmérés.
Olajcsere vagy olajszűrés? Ezt érdemes előbb eldönteni
A döntést nem megérzés vagy szemrevételezés alapján kell meghozni. A hidraulikaolaj valós állapotáról laborvizsgálat, részecskeszám-mérés (ISO 4406), víztartalom-vizsgálat, viszkozitásmérés és savszám-vizsgálat alapján lehet felelősen dönteni.
A táblázat oldalirányba görgethető mobilon →
Helyzet
Javasolt megoldás
Az olaj részecskékkel szennyezett, de kémiailag még elfogadható
Helyszíni finomszűrés / mellékági olajszűrés
Az olaj víztartalma magas
Víztartalom-vizsgálat + célzott olajkezelés
Az olaj zavaros, tejszerű vagy habzik
Olajállapot-vizsgálat és a kiváltó ok feltárása
Az olaj savasodott, erősen oxidált, adalékcsomagja kimerült
Olajcsere, de rendszeröblítéssel vagy előszűréssel együtt
Gyakori szelep-, szivattyú- vagy szűrőprobléma jelentkezik
Olajdiagnosztika + szűrési terv
Több száz vagy több ezer literes olajtöltetről van szó
Csere előtt állapotfelmérés és gazdaságossági vizsgálat
Mennyit lehet nyerni hidraulikaolaj-szűréssel?
A megtakarítás minden rendszernél és üzemnél más, ezért felelőtlen lenne általános százalékokat vagy fix összegeket ígérni. Ami viszont biztos: nagyobb olajtöltetnél az olajszűrés nem csak az új hidraulika olaj ára terén tud komoly megtakarítást felmutatni.
A valódi profit és megtakarítás három fő területen jelentkezik:
hosszú időre elhalasztható vagy teljesen elkerülhető a teljes olajcsere;
radikálisan csökkenthető a hidraulikus hibák és a nem tervezett, drága gépleállások kockázata;
jelentősen javulhat a szivattyúk, szelepek, munkahengerek üzemi környezete és élettartama.
A helyes mérnöki sorrend
Először mérni kell. Utána lehet szakszerűen eldönteni, hogy az olaj szűrhető, kezelhető, vagy valóban cserére szorul. A vakon elvégzett, rutinból történő olajcsere felesleges kiadás, és a legtöbbször nem oldja meg a probléma kiváltó okát.
Mit vizsgálunk meg, mielőtt olajcserét vagy szűrést javaslunk?
A megfelelő döntéshez nem elég ránézni az olaj színére. A hidraulikaolaj állapotát egzakt műszaki paraméterek alapján kell megítélni a laborban:
ISO 4406 tisztasági osztály
Víz- és nedvességtartalom (ppm)
Kinematikai viszkozitás
TAN / savszám változása
Oxidációs állapot ellenőrzése
Üledék és lakkosodási hajlam
Olaj szűrhetőségi index
Olajtöltet mennyisége és környezete
Hidraulikaolajat venne? Előbb nézze meg, menthető-e a meglévő olaj
Ha azért keres az interneten új hidraulikaolaj árakat, mert a gépekben lévő töltet elszennyeződött, vizes lett, sötétedik, habzik vagy szelephibákat okoz, akkor álljon meg egy pillanatra. Nem biztos, hogy a teljes csere a leggyorsabb és leggazdaságosabb lépés.
Nagyobb ipari olajtölteteknél érdemes először laborvizsgálattal és helyszíni állapotfelméréssel tisztázni a helyzetet. Így felelősen eldönthető, hogy az olaj professzionális szűréssel megmenthető-e.
Ne cseréljen vakon több százezer vagy több millió forint értékű hidraulikaolajat
Tudja meg a valóságot a laboreredmények alapján, mielőtt új olajat vásárolna. Megvizsgáljuk, hogy a meglévő hidraulikaolaj szűréssel vagy célzott olajkezeléssel még biztonságosan használható-e.
Akkor érdemes ajánlatot kérnie csapatunktól, ha a hidraulikarendszerében lévő olaj mennyisége már akkora, hogy a teljes beszerzés és csere komoly költségtényező, vagy ha visszatérő szennyeződési, víztartalmi, szűrődugulási vagy hidraulikus működési problémák jelentkeznek.
A célunk nem az, hogy mindenáron az olajszűrést erőltessük. A cél az, hogy független, egzakt mérés alapján kiderüljön: valóban új hidraulika olaj vásárlására van-e szükség, vagy a meglévő olaj szűréssel még hosszú ideig, gazdaságosan és biztonságosan üzemben tartható.
Tipikus rendszerek, ahol az olajszűrés komoly megtakarítást hozhat
fröccsöntőgépek hidraulikarendszerei;
présgépek és gyártósori hidraulikák;
erőművi és energetikai rendszerek;
ipari hidraulikus tápegységek (HLP 46, HLP 32 töltetekkel);
nehéz munkagépek és mobil hidraulikák;
kenőolaj- és turbinaolaj-rendszerek;
minden nagy értékű, több száz vagy több ezer literes olajtöltet.
Gyakori kérdések hidraulikaolaj vásárlás és csere előtt
Milyen gyakran szükséges a hidraulikaolaj cseréje?
Nincs olyan fix üzemóra vagy naptári időszak, ami minden ipari rendszerre vakon igaz lenne. Az olaj tényleges öregedését és szennyezettségét laboratóriumi olajvizsgálattal kell ellenőrizni. Megfelelő üzemeltetéssel és időszakos mellékáramú finomszűréssel a hidraulikaolaj élettartama az eredeti többszörösére is növelhető felesleges csere nélkül.
Bármilyen állapotú vagy szennyezettségű hidraulikaolaj tisztítható szűréssel?
Nem. Ha az olaj mintája alapján látható, hogy a folyadék kémiailag teljesen tönkrement (például kritikusan magas a savszáma, az adalékcsomagja végleg kimerült vagy súlyosan oxidálódott), akkor a szűrés már nem segít, ilyenkor elkerülhetetlen az új hidraulika olaj vásárlása. Ha viszont „csak” szilárd részecskékkel, iszappal vagy szabad vízzel szennyezett, a helyszíni olajszűrés tökéletes és jóval olcsóbb megoldás.
Megoldja a problémát, ha a fáradt olaj helyére azonnal új HLP 46 vagy HLP 32 olajat töltünk?
Ritkán. Ha magát a hidraulikus rendszert (tartály alja, szelepek, csővezetékek) nem tisztítják ki vagy öblítik át a csere előtt, az új olaj a feltöltést követő első néhány üzemóra után feloldja a régi lerakódásokat és pont ugyanolyan szennyezetté válik, mint a lecserélt darab. Ezért kritikus az előzetes diagnosztika.
Kérjen szakmai véleményt olajcsere előtt
Küldje el, milyen ipari rendszerben, milyen típusú olajjal (pl. HLP 46, ISO VG 32), mekkora olajtöltettel és milyen jellegű problémával dolgozik. Segítünk eldönteni, hogy valóban szükséges-e az új olaj beszerzése, vagy a jelenlegi szűréssel megmenthető.
Munkahenger javítás – előnyei és a folyamat lépései
A hidraulikus munkahengerek a hidraulikus rendszerek „izmai” – ha elromlanak, az egész gép működése leállhat. Egy kopott vagy szivárgó munkahenger komoly termelés kiesést és javítási költségeket vonz maga után. Ilyenkor sokan azonnal új hengert vennének, holott a felújítás lehetősége gyakran olcsóbb és gyorsabb megoldás. A munkahenger felújításával akár 60–80%-os költségmegtakarítást is elérhetünk a gyári árhoz képest. Az alábbi útmutatóban végigvezetjük, miért érdemes szakemberre bízni a felújítást, és milyen lépéseken keresztül történik a henger élettartamának meghosszabbítása.
Miért érdemes munkahengert felújítani?
Az új munkahenger ára akár több millió forint is lehet. Ezzel szemben a felújítás során a munkaerő és alapanyag költsége alacsonyabb, ugyanakkor a felújított henger eredeti vagy jobb minőségű alkatrészekkel épül újra. Megspórolhatjuk a költségek 60–80%-át az új árhoz képest, ráadásul legtöbbször gyorsabban is készül el (tipikusan 3–5 munkanap alatt ha csak tömítés csere, 1-2 hét ha forgácsolni is szükséges). Emellett környezetbarát megoldás: nem kell új acélt előállítani a hengerhez, csak a sérült alkatrészeket cseréljük ki. Fontos, hogy a felújított henger újra gyári műszaki állapotot ér el – tapasztalat szerint a helyes felújítás után az élettartama megegyezik egy vadonatúj munkahengerével.
Probléma: Ha elodázzuk a hibát, a rosszul teljesítő tömítések miatt a por és más egyéb szennyeződés tovább roncsolja a henger felületeit, és végül teljes újragyártásra kényszerülünk. Rendszeres szakszerű karbantartással azonban megelőzhető a váratlan meghibásodás. Ha viszont már baj van, ne seperjük szőnyeg alá a problémát: a felújítás gyorsan, dokumentáltan, garanciával orvosolható.
Felújítás vs. csere: Munkahenger esetén általában elsőként a javítás gazdaságosabb. Ez alól kivételt képeznek az olcsó, tömeggyártott termékek, mint például: kocsi emelő, palack emelő, "krokodil", motor kiemelő, stb.
A munkahenger felújítás lépései
A munkahenger javítás lépéseit mutatjuk be alább. Az eljárás hasonló minden típusú hengernél, a részletekhez szakértelem szükséges.
Átvizsgálás és diagnosztika: Mikor megérkezik a munkahenger a szervizbe, először teljes körű állapotfelmérést végzünk. Ellenőrizzük hogy a szár elgörbült-e, a tömítések és az olajcsatlakozások állapotát, a hónolt cső (hüvely) felületét. Általánosságban elmondható, hogy akár a krómozott rúd króm rétegén, akár a munkahenger hüvely hónolt felületén ha a karcban meg tud akadni a körmünk, akkor az már nem használható, cseréje és/vagy javítása szükséges. Rögzítjük, van-e alakváltozás vagy törés. Ezek az adatok segítenek egy árajánlatot adni.
Szétszerelés és alkatrésztisztítás: A következő lépésben a hengert szétszereljük. Az elemeket ipari gépekkel tisztítjuk meg: ez eltávolítja az olajat, korróziót és fémforgácsokat. A tisztítás elengedhetetlen, hiszen a felújítandó alkatrészek csak tiszta állapotban mérhetők és cserélhetők szakszerűen.
Alkatrészek ellenőrzése és javítása: Most jön a munkahenger elemeinek ellenőrzése és mérése: minden egyes darabot precíziós eszközökkel mérünk. Megmérjük például a dugattyúrúd henger belső átmérőjét, ellenőrizzük a karcosság mélységét és a felület egyenességét. Ha a krómozott rúd túlságosan karcos vagy hajlott, vagy a hengerhüvely olyan mértékben sérült, hogy csak nagy méretbeli eltérés (oleditás) lenne javítható, akkor az adott alkatrészt ki kell cserélni. Mindig ellenőrizzük, hogy az ügyfél részére melyik megoldás lenne a gyorsabb vagy költséghatékonyabb: az alkatrészeket javítani (krómozással vagy honolással), esetleg újat gyártani belőlük. A tömítéseket is alaposan átvizsgáljuk: megnézzük, hogy milyen profilú tömítések vannak benne és ha kell felülbíráljuk azt. Sohasem tudhatjuk, hogy ki javította előttünk a munkahengert és hogy a megfelelő tömítést választotta-e.
Új alkatrészek gyártása és beépítése: Amennyiben a meglévő alkatrész nem javítható, a szerviz a hibás darabot cseréli. Igen ritka szárméretek esetén akár egyedi gyártás is szóba jöhet. Azonnal felhasználható standard alkatrészeket (krómozott szárak, hengerhüvelyek, tömítések) gyakran raktárról biztosítjuk – így elkerülhető hosszú várakozási idő. Az új alkatrészek beszerelésekor ügyelni kell a pontos illeszkedésre és a gyártó előírásaira. A tömítéseket mindig méretpontos, gyári vagy egyedi gyártású darabokra cseréljük, és kenőanyaggal felkenjük beszerelés előtt.
Összeszerelés és próbaüzem: A javított (vagy új) alkatrészekkel a hengert visszaépítjük. Minden csavart meghúzunk a gyártói előírás szerinti nyomatékkal. Ezután jön a legfontosabb lépés: a próbaüzem és nyomáspróba. A felújított hengert összekötjük egy speciális próbapaddal, és a névleges üzemi nyomásra emelt szint fölé (akár +20%-kal) nyomjuk. Ellenőrizzük, hogy nincs-e szivárgás, és a henger teljesen megtartja-e a nyomást. Ezzel biztosítjuk, hogy a henger hosszú távon megbízható legyen, akár extrém körülmények között is. Ha bármi gond adódik (szivárog vagy szokatlan), azonnal javítjuk, mielőtt visszakerül a gépbe.
Végellenőrzési jegyzőkönyv: Minden munkahengert egy PLC vezérelt automata tesztpadon tesztelünk le, amely minimális emberi beavatkozás mellett állít ki a tesztelésről egy jegyzőkönyvet. Az általunk kiállított jegyzőkönyvek megfelelnek az ISO10100 szabványnak, amely kifejezetten a hidraulikus munkahengerek tesztelését szabványosítja.
Munkahenger felújítás költségei és időigénye
Egy tömítés cserével javítható munkahenger átfutási ideje általában 3–5 munkanap, a beérkezés utáni teljes folyamat figyelembevételével. Ez gyorsabb lehet, mint új henger rendelése és beépítése (gyártókra várni gyakran heteket jelenthet). A költség nagyban függ a henger állapotától és méretétől, de jellemzően az új henger árának 30–40%-át teszi ki. (Ezt számos cég is megerősíti – például az Öntőgépszerviz szerint „egy szakszerűen végrehajtott felújítás gazdaságosabb, és teljes mértékben megbízható”.) Ennél pontosabbat csak helyszíni állapotfelmérés után lehet mondani, de annyi biztos: a felújítás kevésbé terheli a költségvetést, mint a csere.
GYIK – Gyakori kérdések
1. Mennyi időbe telik egy munkahenger felújítása?
Ez a henger méretétől és sérülésének súlyosságától függ. Általánosságban elmondható, hogy tömítéscserével 3–5 munkanap alatt elkészülünk, ha nincsenek váratlan alkatrész-hiányok. Ha fő alkatrészeket is szükséges cserélni és forgácsolásra van szükség, úgy általánosságban 2-4 hét az átfutási idő.
2. Mennyibe kerül a felújítás?
Minden eset egyedi: az állapotfelmérés alapján adunk ajánlatot. A tapasztalatok szerint egy felújítás költsége általában jelentősen alacsonyabb, mint egy új henger beszerzése.
3. Mikor nem éri meg felújítani a munkahengert?
Szinte minden esetben.
4. Miért fontos a rendszeres karbantartás?
A megelőző karbantartás kulcsfontosságú. Ha rendszeresen cseréljük a hidraulikaolajat és a szűrőket, megakadályozhatjuk a munkahenger idő előtti tönkremenetelét. Tippre van szükséges hogyan tartson karban?
5. Kérhetem-e a munkahenger helyszíni kiszerelését?
Igen. Sok ügyfelünk esetében vállaljuk, hogy jól képzett szerelőinkkel kijövünk a helyszínre és elvégezzük a munkahenger kiszerelését. Ezzel időt takarítunk meg Önnek, mert nem kell a hengert szállítani. Akár komplett gépszervizt vagy gépfelújítást is el tudunk végezni. Persze előzetes egyeztetés szükséges a műhelyünkkel és a feladat részleteivel kapcsolatban.
Hogyan kérjen ajánlatot?
Ne halassza el a munkahenger felújítást, amíg még megmenthető! Kérjen árajánlatot szakértőinktől még ma. Töltse ki online kapcsolati űrlapunkat vagy hívja szakértőinket közvetlenül. Segítünk újra teljesítményre kapcsolni a munkagépet – gyorsan, megbízhatóan, őszintén.
Ne hagyja, hogy gépe álljon! A megfelelő felújítással drágán kieső leállásokat és fölösleges költségeket előzhet meg a következő szezonra. Bízzon minket a munkahenger felújításában – Önnek csak dolgoznia kell!
Közvetlen segítségre van szüksége? Keresse illetékes kollégánkat.
Hidraulika tervezés, tápegység- és egyedi gépgyártás